Sistema de medición del desplazamiento lateral de la bobina
IS1270 MK II
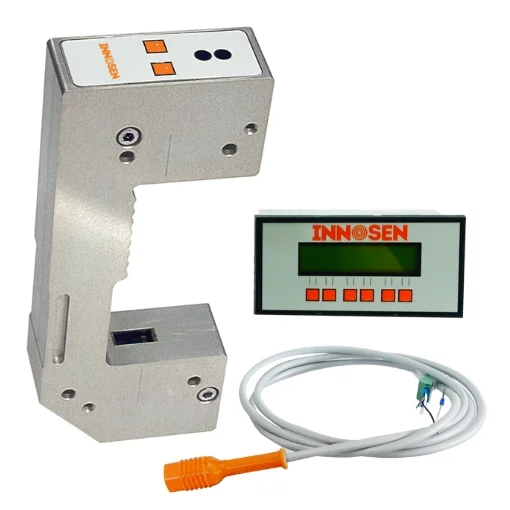
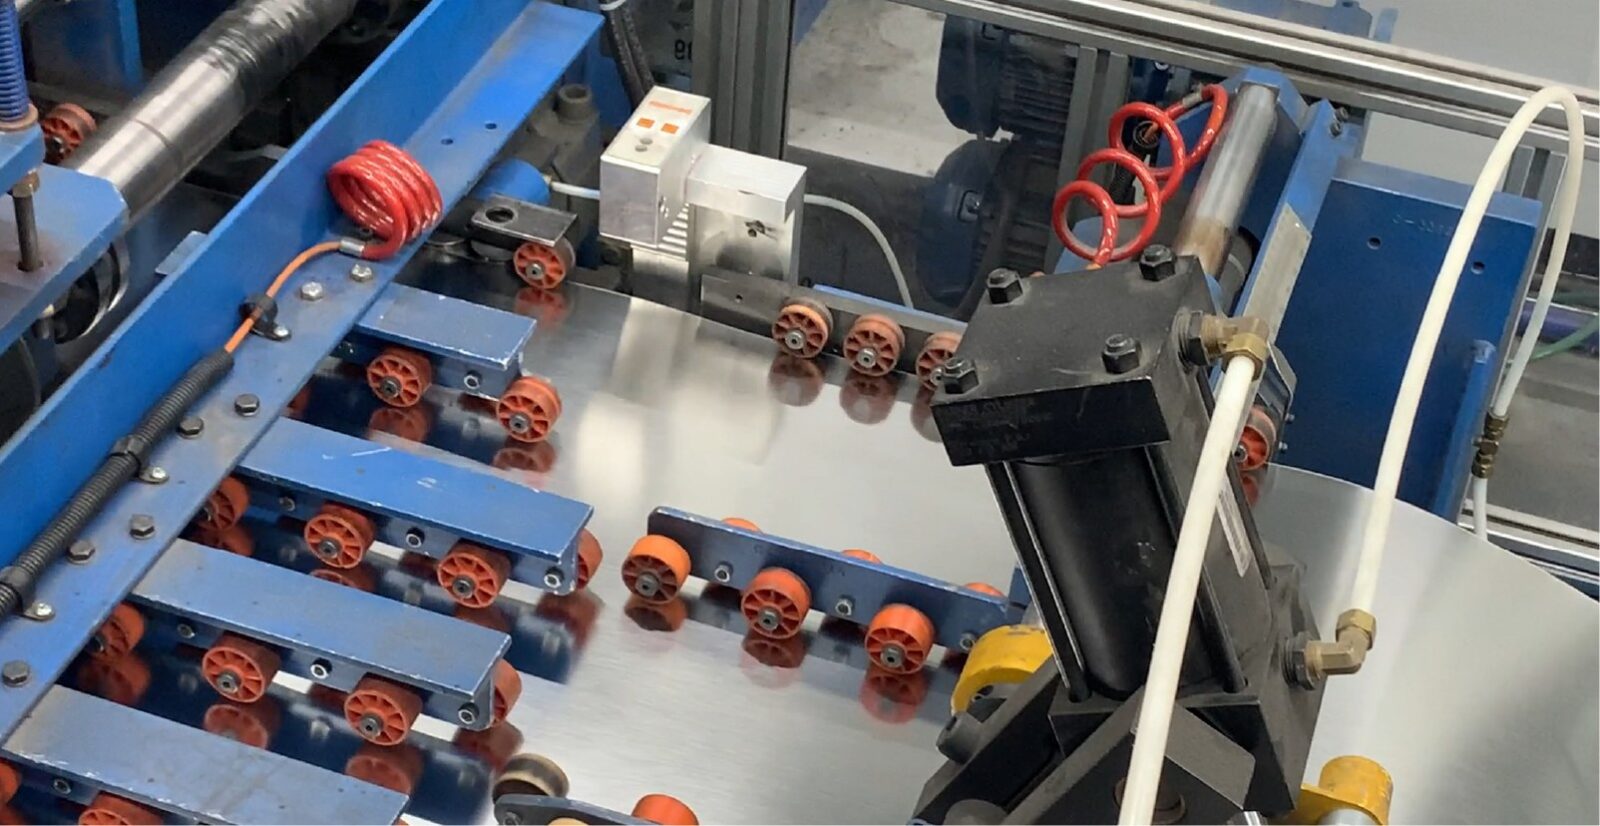
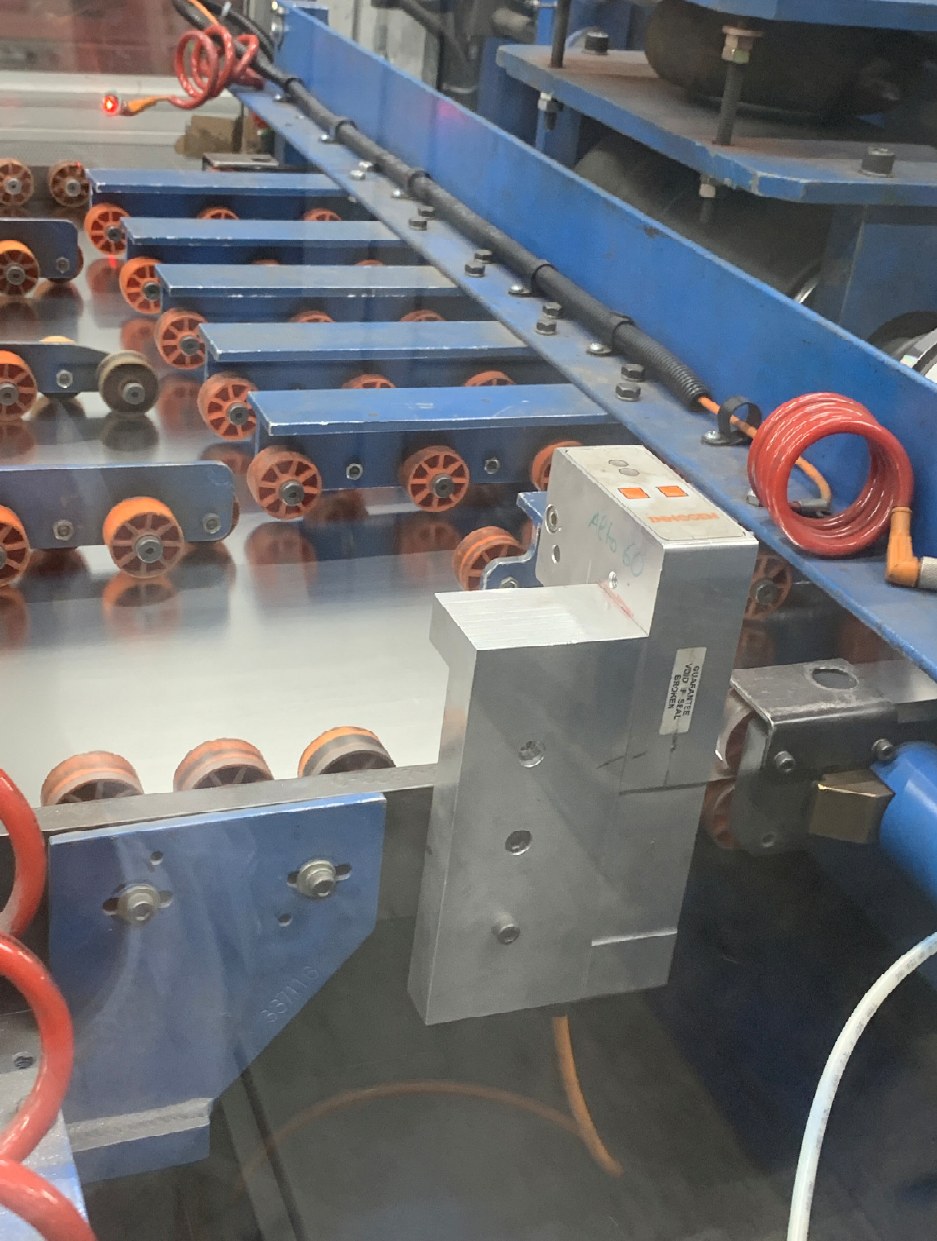
El Sistema de medición del desplazamiento lateral de la bobina IS1270 MK II de Innosen mide el movimiento lateral —el desplazamiento— de la bobina a su paso por la línea de corte de bobinas, con una precisión de ±0,08 mm (±0,003″) a velocidades de línea de hasta 350 m/min. Se instala sobre el borde de la bobina justo antes de la cizalla, como parte del conjunto de la guía fija, con su ventana óptica centrada en la línea de los rodillos de calibrado, y emite un aviso instantáneo en cuanto el desplazamiento lateral de la bobina supera los límites preestablecidos.
Al cortar hojas en zigzag, se deja muy poco metal sobrante alrededor de la posición prevista de cada tapa para reducir al mínimo el retal del esqueleto. Por eso, un pequeño desplazamiento del borde del zigzag en la línea de corte se convierte en una muesca en el rizo en la prensa de tapas, miles de tapas después. El IS1270 MK II detecta esa deriva en su origen, en la misma línea donde empieza.
Preguntas frecuentes de fabricantes de envases
¿Qué es el desplazamiento lateral de la bobina y por qué es importante?
El desplazamiento lateral de la bobina es el movimiento lateral —hacia los lados— de la bobina respecto a la línea a medida que avanza por una línea de corte. Al cortar hojas en zigzag, ese movimiento descoloca los bordes del zigzag en la hoja. El corte en zigzag se diseña para dejar muy poco metal sobrante alrededor de la posición prevista de cada tapa, porque así se reduce el retal del esqueleto. La consecuencia es que incluso una pequeña desalineación lateral sitúa el borde del zigzag en el lugar equivocado, y eso aparece más adelante como muescas en el rizo de las tapas terminadas.
¿Qué causa las muescas en el rizo de las tapas?
Las muescas en el rizo suelen tener su origen en la línea de corte de bobinas y no en la prensa de tapas. Tres causas explican la mayoría de ellas. Es posible que las guías neumáticas no estén ajustadas con la firmeza suficiente para mantener el borde fijo de la bobina dentro de tolerancia. El ajuste de la guía fija se desvía con el tiempo a medida que el borde de la bobina desgasta los rodillos de calibrado ranurados. Y la propia bobina puede variar de anchura a lo largo de su longitud, sobre todo antes y después de una soldadura en la bobina. La curvatura lateral (camber) de la banda también contribuye, ya que el material curvado se desplaza y oscila al alimentarse a través de una máquina.
Las tres causas mueven el borde de la bobina, y las tres son invisibles en una línea sin medición hasta que empiezan a aparecer muescas en el rizo aguas abajo sin explicación aparente.
¿Qué precisión tiene el IS1270 MK II?
La precisión de medición es de ±0,08 mm (±0,003″), a velocidades de línea de hasta 350 m/min y con una capacidad de 9.000 hojas por hora.
Esa es la resolución que realmente necesita el corte en zigzag. Las líneas de corte están diseñadas para mantener la longitud de la hoja dentro de unas pocas centésimas de milímetro, pero la dirección transversal —dónde se sitúa la bobina lateralmente— no tiene una tolerancia publicada equivalente, y la detección de bordes de banda de uso general empleada en otros procesos metalúrgicos suele especificarse en torno a ±0,5 mm por borde. El IS1270 MK II mide el eje que de otro modo queda sin medir, y lo mide con una resolución un orden de magnitud más fina.
¿Dónde se instala el IS1270 MK II en la línea de corte?
El cabezal de inspección se monta sobre el borde de la bobina justo antes de la cizalla, como parte del conjunto de la guía fija. Su ventana óptica está centrada sobre el borde de la bobina a lo largo de la línea de los rodillos de calibrado, de modo que ve el mismo borde que sujetan las guías.
Una vez ajustada la guía fija y activadas las guías neumáticas, el sistema informa de cualquier movimiento lateral de la bobina con una precisión de ±0,08 mm y avisa al instante cuando el desplazamiento supera los límites preestablecidos.
¿Cómo ayuda a ajustar las guías fija y neumáticas?
Al inicio de cada lote muestra si las guías neumáticas mantienen el borde fijo de la bobina dentro de tolerancia, de modo que el ajuste pueda corregirse antes de cortar mal una sola hoja.
A lo largo de la vida útil de los rodillos de calibrado, proporciona un valor repetible para recalibrar la guía fija a medida que el borde de la bobina va marcando surcos en ellos: la deriva lenta que de otro modo pasa desapercibida hasta que las tapas empiezan a fallar. El ajuste de las guías deja de depender de la intuición y pasa a ser una medición.
¿Puede detectar variaciones de anchura de la bobina durante la producción?
Sí. Se supone que una bobina mantiene una anchura estándar en toda su longitud. En la práctica, con el IS1270 MK II se han detectado variaciones de anchura dentro de una misma bobina, sobre todo antes y después de las soldaduras de la bobina.
Normalmente, una variación así solo se nota cuando ya se ha generado una gran cantidad de muescas en el rizo sin explicación aparente. La medición continua en la línea de corte la identifica mientras la bobina sigue en marcha, para poder corregirla en su origen.
¿Qué cambia en el MK II?
El IS1270 MK II es la generación actual del IS1270, con cables y conectores mejorados. Los conectores están mejor protegidos, lo que es una mejora de mantenimiento más que de medición: menos fallos de cables y conectores en una zona de la línea húmeda, con vibraciones y mucho tránsito significa menos tiempo dedicado a reparaciones y menos gasto en recambios.
La medición en sí no cambia: autoaprendizaje, autocomprobación, óptica sin contacto y sin piezas de desgaste en la trayectoria de medición.
Prestaciones
| Prestaciones |
|---|
| Medición óptica sin contacto, sin piezas de desgaste en la trayectoria de medición |
| Precisión de medición de ±0,08 mm (±0,003″) |
| Velocidades de línea de hasta 350 m/min |
| Capacidad de 9.000 hojas por hora |
| Autoaprendizaje: el sistema aprende el borde de la bobina en lugar de ajustarse a mano |
| Funcionamiento con autocomprobación |
| No le afecta la vibración vertical de la bobina en su recorrido entre las ruedas guía |
| Aviso instantáneo cuando el desplazamiento lateral de la bobina supera los límites preestablecidos |
| Límites de movimiento lateral aceptable definidos por el usuario |
| Supervisión continua de la posición del borde de la bobina durante toda la producción |
| Detecta variaciones de anchura dentro de una misma bobina, incluso antes y después de las soldaduras |
| Permite recalibrar la guía fija de forma rápida y repetible a medida que se desgastan los rodillos de calibrado |
| Facilita un mejor ajuste de las guías fija y neumáticas al inicio de cada lote |
| Se monta como parte del conjunto de la guía fija, justo antes de la cizalla |
| Cables y conectores mejorados para una mejor protección de los conectores (MK II) |
| Controlador con pantalla LCD para configuración, lectura en tiempo real y estado de alarma |
Especificaciones
| Especificaciones | Valor |
|---|---|
| Parámetro medido | Posición lateral del borde de la bobina (desplazamiento lateral de la bobina) |
| Principio de medición | Óptico sin contacto, con autoaprendizaje |
| Precisión de medición | ±0,08 mm (±0,003″) |
| Velocidad máxima de línea | Hasta 350 m/min |
| Capacidad de producción | 9.000 hojas por hora |
| Componentes del sistema | Cabezal de inspección; controlador con pantalla LCD |
| Posición de montaje | Sobre el borde de la bobina, justo antes de la cizalla, como parte del conjunto de la guía fija |
| Alineación de la ventana óptica | Centrada sobre el borde de la bobina a lo largo de la línea de los rodillos de calibrado |
| Alarma | Aviso instantáneo cuando el desplazamiento supera los límites preestablecidos |
| Ajuste de límites | Límites preestablecidos definidos por el usuario |
| Autocomprobación | Sí |
| Piezas de desgaste en la trayectoria de medición | Ninguna: la medición es sin contacto |
| Vibración | No le afecta la vibración vertical de la bobina entre las ruedas guía |
| Cables y conectores | Reforzados, con protección mejorada de los conectores (MK II) |
| Tipo de línea | Línea de corte de bobinas / línea de corte en zigzag |
| Aplicación | Hojas cortadas en zigzag para tapas de envases de 3 piezas |
Componentes del sistema
| Componentes del sistema | Función |
|---|---|
| Cabezal de inspección | Cabezal óptico sin contacto que se sitúa sobre el borde de la bobina en el conjunto de la guía fija, con su ventana óptica centrada en la línea de los rodillos de calibrado. |
| Controlador con pantalla LCD | Define los límites de desplazamiento aceptables, muestra en tiempo real la posición del borde de la bobina y activa la alarma cuando la bobina los supera. |
| Cables y conectores | Juego de cables reforzado MK II con protección mejorada de los conectores, para reducir el tiempo y el coste de mantenimiento en la línea. |
En la línea
| En la línea | Detalle |
|---|---|
| Dónde se instala | En el conjunto de la guía fija, sobre el borde de la bobina, inmediatamente antes de la cizalla. |
| Qué observa | El borde de la bobina, a través de una ventana óptica centrada a lo largo de la línea de los rodillos de calibrado: el mismo borde que sujetan las guías fija y neumáticas. |
| Configuración | Autoaprendizaje. Se ajusta la guía fija y se activan las guías neumáticas; a continuación, el sistema aprende el borde y lo supervisa según los límites definidos por el usuario. |
| Durante la producción | Supervisión continua de la posición del borde de la bobina, con aviso instantáneo cada vez que el desplazamiento supera los límites preestablecidos. |
| Contacto con la banda | Ninguno. Nada toca ni marca la bobina, y no hay piezas de desgaste en la trayectoria de medición. |
| Efecto de la vibración | La vibración vertical de la bobina entre las ruedas guía no afecta a la lectura. |
Preguntas frecuentes
¿Qué es el Sistema de medición del desplazamiento lateral de la bobina IS1270 MK II?
Es el sistema óptico sin contacto de Innosen para medir el movimiento lateral —el desplazamiento— de la bobina en una línea de corte de bobinas. Se monta sobre el borde de la bobina justo antes de la cizalla, como parte del conjunto de la guía fija, mide de forma continua la posición del borde de la bobina con una precisión de ±0,08 mm (±0,003″) y emite un aviso instantáneo cuando el desplazamiento supera los límites preestablecidos.
¿Qué es una muesca en el rizo y de dónde proviene?
Una muesca en el rizo es un rizo incompleto o dañado en una tapa terminada, que se produce cuando el disco del que se estampó la tapa no tenía suficiente metal en el lugar adecuado. En una línea de corte en zigzag, eso suele significar que el borde del zigzag estaba mal situado en la hoja, lo que a su vez significa que la bobina se desplazó lateralmente mientras se cortaba. El defecto se detecta en la prensa de tapas, pero se origina en la línea de corte.
¿Por qué no basta con confiar en las guías fija y neumáticas?
Las guías sujetan la bobina, pero no informan sobre sí mismas. Es posible que las guías neumáticas no siempre estén ajustadas con la firmeza suficiente para mantener el borde fijo de la bobina dentro de tolerancia, y el ajuste de la guía fija se desvía a medida que el borde de la bobina marca surcos en los rodillos de calibrado. Ambos son fallos silenciosos. El IS1270 MK II mide el resultado del ajuste de las guías en lugar de darlo por supuesto, y eso es lo que permite corregir la configuración al inicio de cada lote en lugar de después de un informe de desechos.
¿El sistema toca o marca la bobina?
No. La medición es óptica y sin contacto, por lo que nada toca la banda y no hay piezas de desgaste en la trayectoria de medición. Además, no le afecta la vibración vertical de la bobina en su recorrido entre las ruedas guía, lo que hace realista una tolerancia estrecha en una línea en marcha y no solo en un banco de pruebas.
¿Qué velocidad de línea de corte puede seguir?
Hasta 350 m/min, con una capacidad de 9.000 hojas por hora, unas 150 hojas por minuto. Las líneas comerciales de corte en zigzag CNC suelen funcionar por debajo de esa velocidad, así que en una línea de corte normal la medición no es el factor que limita la velocidad de la línea.
¿En qué se diferencia el IS1270 MK II del Sistema de medición del desplazamiento lateral de las hojas IS430 MK II?
Abordan el mismo tipo de problema —el desplazamiento lateral— en dos etapas distintas. El IS1270 MK II mide el desplazamiento de la bobina en la línea de corte, antes de que existan las hojas. El IS430 MK II mide el desplazamiento de las hojas individuales más adelante, cuando pasan por la barnizadora.
¿Cuál es la diferencia entre el IS1270 y el IS1270 MK II?
El MK II es la generación actual. Incorpora cables y conectores mejorados, que protegen mejor los conectores en una zona exigente de la línea y ahorran tiempo y costes de mantenimiento. El principio de medición, la precisión y el funcionamiento son los mismos: autoaprendizaje, autocomprobación y sin contacto.
Productos relacionados
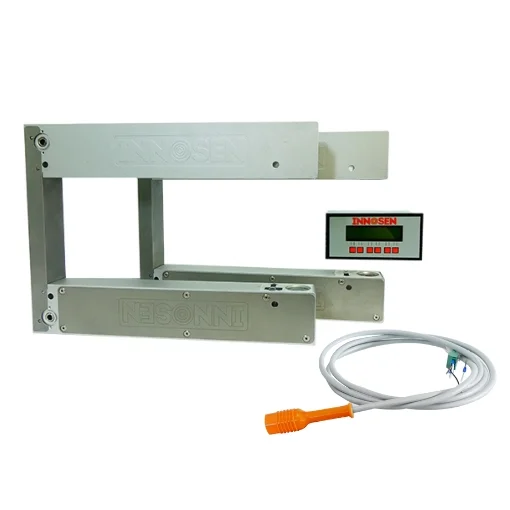
Sistema de medición de la longitud de hoja en línea IS1261
Mide la longitud de la hoja cortada en la misma línea de corte, de modo que tanto la longitud como la posición lateral quedan bajo control.
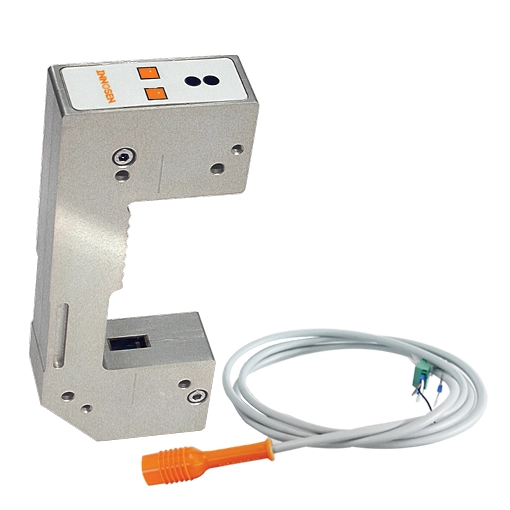
Sistema de medición del desplazamiento lateral de las hojas IS430 MK II
Mide el movimiento lateral de cada hoja más adelante en la línea, cuando pasa por la barnizadora.
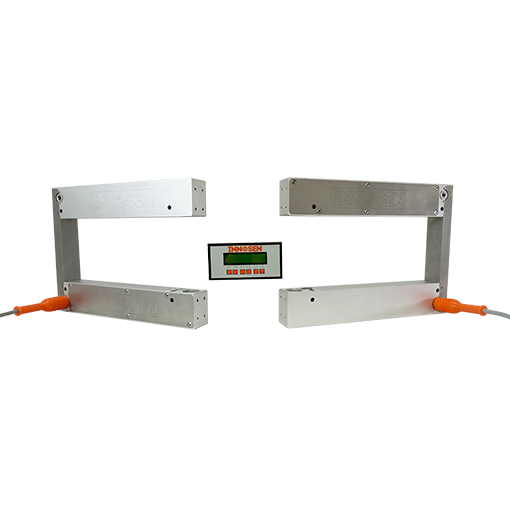
Sistema de medición de la desviación de las hojas IS416
Mide la desalineación angular de las hojas en la línea: la otra mitad del control de alineación de las hojas.