Système de mesure du décalage de la bobine
IS1270 MK II
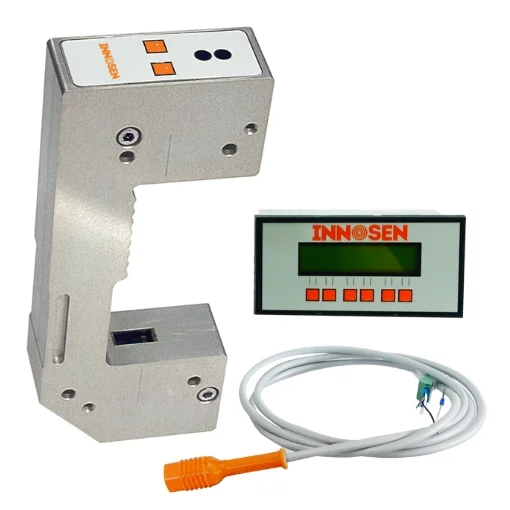
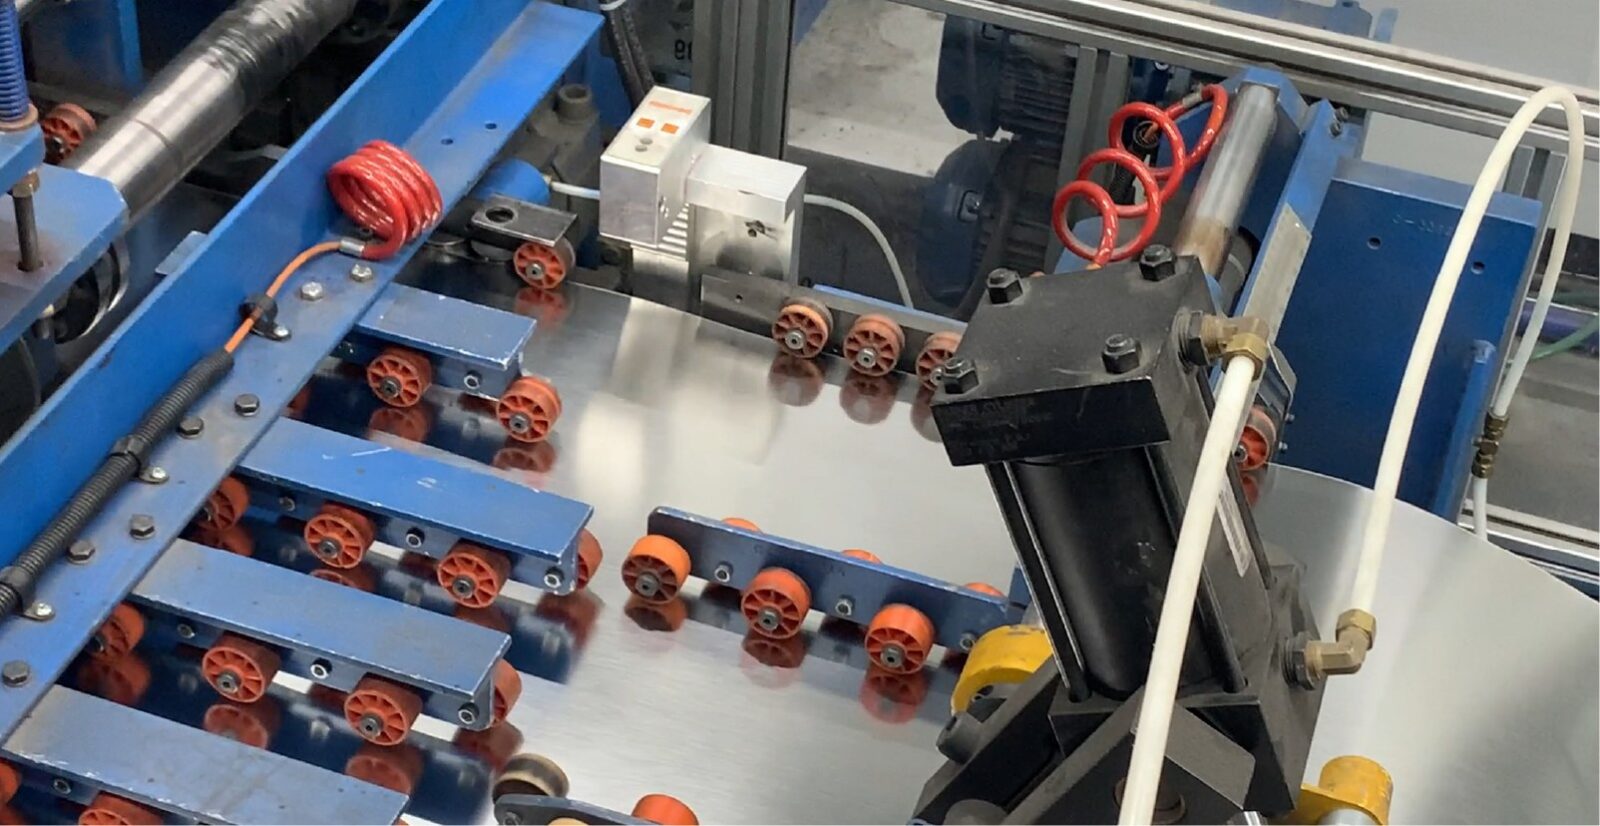
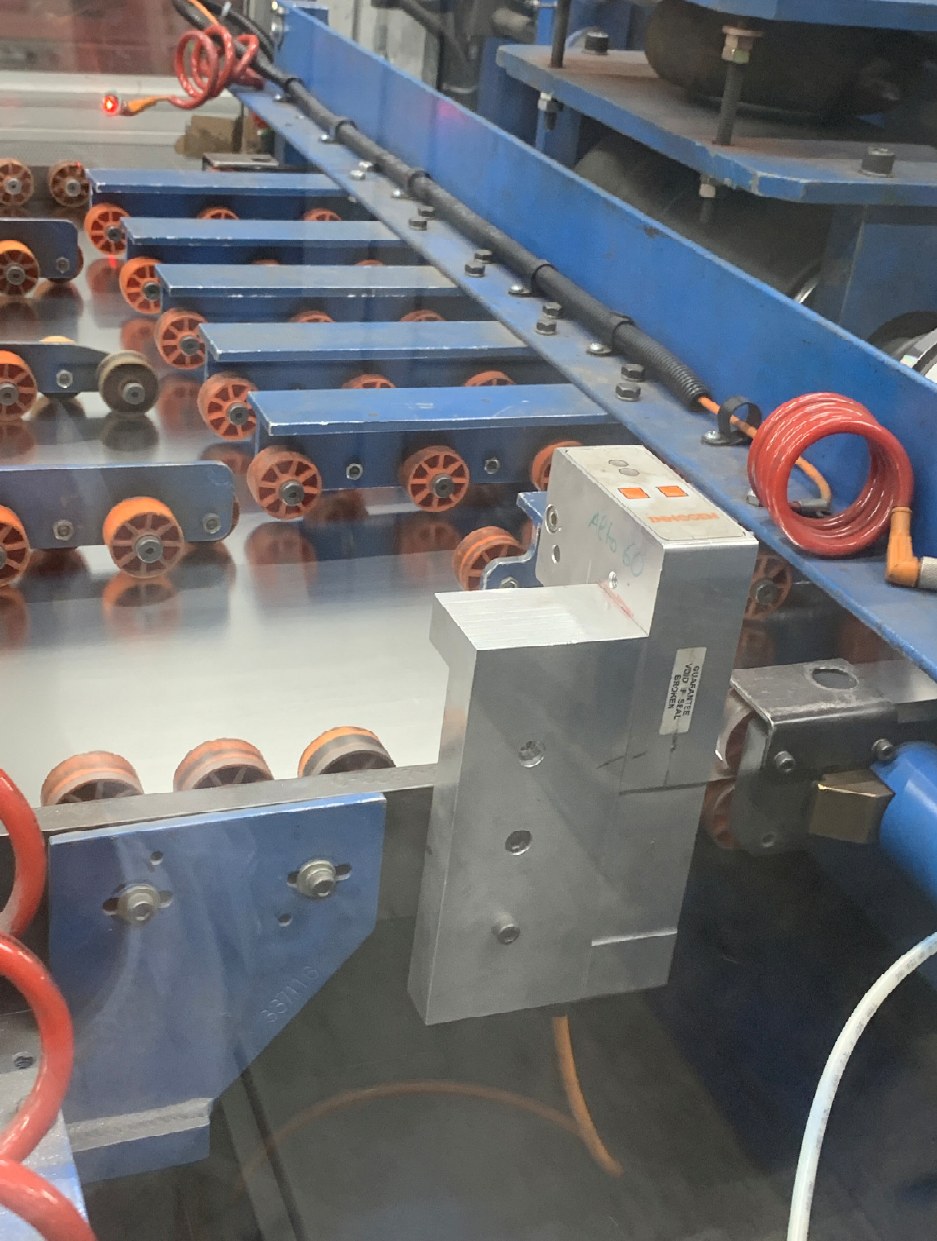
Le Système de mesure du décalage de la bobine IS1270 MK II d’Innosen mesure le mouvement latéral — le décalage — de la bobine lors de son passage sur la ligne de cisaillage de bobine, à ±0,08 mm (±0,003″) pour des vitesses de ligne jusqu’à 350 m/min. Il se monte au-dessus du bord de la bobine, juste avant les cisailles, dans l’ensemble du guide fixe, avec sa fenêtre optique centrée sur l’axe des rouleaux de jaugeage, et il émet un avertissement immédiat dès que le décalage de la bobine dépasse les limites prédéfinies.
Lors de la découpe de feuilles en scroll, on ne laisse que très peu de métal autour de la position prévue de chaque couvercle afin de limiter les chutes de squelette. Un léger décalage du bord du scroll sur la ligne de cisaillage devient donc un ourlet incomplet dans la presse à couvercles, des milliers de couvercles plus loin. L’IS1270 MK II intercepte cette dérive à la source, sur la ligne où elle apparaît.
Questions fréquentes des fabricants de boîtes
Qu’est-ce que le décalage de la bobine, et pourquoi est-il important ?
Le décalage de la bobine est le mouvement latéral de la bobine par rapport à la ligne lorsqu’elle avance dans une ligne de cisaillage. Lors de la découpe de feuilles en scroll, ce mouvement déplace les bords du scroll sur la feuille. La découpe en scroll est conçue pour laisser très peu de métal autour de la position prévue de chaque couvercle, car c’est ce qui limite les chutes de squelette. Conséquence : même un faible désalignement latéral place le bord du scroll au mauvais endroit, ce qui se traduit plus tard par des ourlets incomplets sur les couvercles finis.
Quelles sont les causes des ourlets incomplets sur les couvercles ?
Les ourlets incomplets proviennent généralement de la ligne de cisaillage de bobine plutôt que de la presse à couvercles. Trois causes expliquent la plupart d’entre eux. Les guides pneumatiques peuvent ne pas être réglés assez serrés pour maintenir le bord fixe de la bobine dans la tolérance. Le réglage du guide fixe dérive à mesure que le bord de la bobine creuse les rouleaux de jaugeage rainurés au fil du temps. Et la bobine elle-même peut varier en largeur sur sa longueur, le plus souvent avant et après une soudure. Le sabre (camber) de la bande y contribue également, car une bande cintrée se déplace et oscille lorsqu’elle alimente une machine.
Ces trois causes déplacent le bord de la bobine, et toutes trois sont invisibles sur une ligne non mesurée jusqu’à ce que des ourlets incomplets apparaissent en aval sans explication apparente.
Quelle est la précision de l’IS1270 MK II ?
La précision de mesure est de ±0,08 mm (±0,003″), à des vitesses de ligne jusqu’à 350 m/min et avec une capacité de 9 000 feuilles par heure.
C’est la résolution dont le cisaillage en scroll a réellement besoin. Les lignes de cisaillage sont conçues pour tenir la longueur des feuilles à quelques centièmes de millimètre près, mais la direction transversale — la position latérale de la bobine — ne fait l’objet d’aucune tolérance publiée équivalente, et les capteurs de bord de bande génériques utilisés ailleurs dans la transformation des métaux sont généralement spécifiés autour de ±0,5 mm par bord. L’IS1270 MK II mesure l’axe qui, sinon, n’est pas mesuré, et le mesure avec une finesse dix fois supérieure.
Où l’IS1270 MK II est-il installé sur la ligne de cisaillage ?
La tête d’inspection se monte au-dessus du bord de la bobine, juste avant les cisailles, dans l’ensemble du guide fixe. Sa fenêtre optique est centrée sur le bord de la bobine, dans l’axe des rouleaux de jaugeage, de sorte qu’elle voit le même bord que celui que tiennent les guides.
Une fois le guide fixe réglé et les guides pneumatiques engagés, le système signale tout mouvement latéral de la bobine à ±0,08 mm près et avertit instantanément lorsque le décalage dépasse les limites prédéfinies.
Comment aide-t-il à régler les guides fixe et pneumatiques ?
Au début d’un lot, il indique si les guides pneumatiques maintiennent le bord fixe de la bobine dans la tolérance, afin de corriger le réglage avant qu’une seule feuille ne soit mal coupée.
Tout au long de la durée de vie des rouleaux de jaugeage, il fournit une valeur répétable pour réétalonner le guide fixe à mesure que le bord de la bobine y creuse des rainures — la dérive lente qui passe sinon inaperçue jusqu’à ce que les couvercles commencent à être défectueux. Le réglage des guides cesse d’être une affaire de ressenti et devient une mesure.
Peut-il détecter les variations de largeur de la bobine en cours de production ?
Oui. Une bobine est censée conserver une largeur standard sur toute sa longueur. Dans la pratique, l’IS1270 MK II a permis de constater des variations de largeur au sein d’une même bobine, en particulier avant et après les soudures.
Normalement, une telle variation n’est remarquée qu’une fois qu’un grand nombre d’ourlets incomplets a été produit sans explication apparente. La mesure en continu sur la ligne de cisaillage l’identifie pendant que la bobine défile encore, afin de la traiter à la source.
Qu’est-ce que le MK II change ?
L’IS1270 MK II est la génération actuelle de l’IS1270, avec des câbles et des connecteurs améliorés. Les connecteurs sont mieux protégés, ce qui relève de la maintenance plutôt que de la mesure : moins de défaillances de câbles et de connecteurs dans une zone de la ligne humide, soumise aux vibrations et très fréquentée, c’est moins de temps passé en réparations et moins de dépenses en pièces de rechange.
La mesure elle-même est inchangée : auto-apprentissage, autocontrôle, optique sans contact, sans pièce d’usure dans le chemin de mesure.
Caractéristiques
| Caractéristiques |
|---|
| Mesure optique sans contact — aucune pièce d’usure dans le chemin de mesure |
| Précision de mesure ±0,08 mm (±0,003″) |
| Vitesses de ligne jusqu’à 350 m/min |
| Capacité de 9 000 feuilles par heure |
| Auto-apprentissage — le système apprend le bord de la bobine au lieu d’être réglé à la main |
| Fonctionnement avec autocontrôle |
| Insensible aux vibrations verticales de la bobine lors de son passage entre les roues de guidage |
| Avertissement immédiat lorsque le décalage de la bobine dépasse les limites prédéfinies |
| Limites de mouvement latéral acceptable définies par l’utilisateur |
| Surveillance continue de la position du bord de la bobine pendant toute la production |
| Détecte les variations de largeur au sein d’une même bobine, y compris avant et après les soudures |
| Permet un réétalonnage rapide et répétable du guide fixe à mesure que les rouleaux de jaugeage s’usent |
| Facilite un meilleur réglage des guides fixe et pneumatiques au début d’un lot |
| Se monte dans l’ensemble du guide fixe, juste avant les cisailles |
| Câbles et connecteurs améliorés pour une meilleure protection des connecteurs (MK II) |
| Contrôleur à écran LCD pour le réglage, la lecture en direct et l’état des alarmes |
Spécifications
| Spécifications | Valeur |
|---|---|
| Paramètre mesuré | Position latérale du bord de la bobine (décalage de la bobine) |
| Principe de mesure | Optique sans contact, auto-apprentissage |
| Précision de mesure | ±0,08 mm (±0,003″) |
| Vitesse de ligne maximale | Jusqu’à 350 m/min |
| Capacité | 9 000 feuilles par heure |
| Composants du système | Tête d’inspection ; contrôleur à écran LCD |
| Position de montage | Au-dessus du bord de la bobine, juste avant les cisailles, dans l’ensemble du guide fixe |
| Alignement de la fenêtre optique | Centrée sur le bord de la bobine, dans l’axe des rouleaux de jaugeage |
| Alarme | Avertissement immédiat lorsque le décalage dépasse les limites prédéfinies |
| Réglage des limites | Limites prédéfinies par l’utilisateur |
| Autocontrôle | Oui |
| Pièces d’usure dans le chemin de mesure | Aucune — mesure sans contact |
| Vibrations | Insensible aux vibrations verticales de la bobine entre les roues de guidage |
| Câbles et connecteurs | Renforcés, avec protection améliorée des connecteurs (MK II) |
| Type de ligne | Ligne de cisaillage de bobine / ligne de cisaillage en scroll |
| Application | Feuilles découpées en scroll pour couvercles de boîtes 3 pièces |
Composants du système
| Composants du système | Fonction |
|---|---|
| Tête d’inspection | Tête optique sans contact placée au-dessus du bord de la bobine sur l’ensemble du guide fixe, avec sa fenêtre optique centrée sur l’axe des rouleaux de jaugeage. |
| Contrôleur à écran LCD | Définit les limites de décalage acceptables, affiche en direct la position du bord de la bobine et déclenche l’alarme lorsque la bobine les dépasse. |
| Câbles et connecteurs | Jeu de câbles renforcé MK II avec protection améliorée des connecteurs, pour réduire le temps et le coût de maintenance sur la ligne. |
Sur la ligne
| Sur la ligne | Détail |
|---|---|
| Emplacement | Sur l’ensemble du guide fixe, au-dessus du bord de la bobine, immédiatement avant les cisailles. |
| Ce qu’il observe | Le bord de la bobine, à travers une fenêtre optique centrée dans l’axe des rouleaux de jaugeage — le même bord que tiennent les guides fixe et pneumatiques. |
| Réglage | Auto-apprentissage. Le guide fixe est réglé et les guides pneumatiques engagés ; le système apprend ensuite le bord et le surveille par rapport aux limites définies par l’utilisateur. |
| Pendant la production | Surveillance continue de la position du bord de la bobine, avec un avertissement immédiat dès que le décalage dépasse les limites prédéfinies. |
| Contact avec la bande | Aucun. Rien ne touche ni ne marque la bobine, et il n’y a aucune pièce d’usure dans le chemin de mesure. |
| Effet des vibrations | Les vibrations verticales de la bobine entre les roues de guidage n’affectent pas la mesure. |
Questions fréquemment posées
Qu’est-ce que le Système de mesure du décalage de la bobine IS1270 MK II ?
C’est le système optique sans contact d’Innosen qui mesure le mouvement latéral — le décalage — de la bobine sur une ligne de cisaillage de bobine. Il se monte au-dessus du bord de la bobine, juste avant les cisailles, dans l’ensemble du guide fixe, mesure en continu la position du bord de la bobine à ±0,08 mm (±0,003″) et émet un avertissement immédiat lorsque le décalage dépasse les limites prédéfinies.
Qu’est-ce qu’un ourlet incomplet, et d’où vient-il ?
Un ourlet incomplet est un ourlet (curl) incomplet ou endommagé sur un couvercle fini, qui se produit lorsque le flan dans lequel le couvercle a été embouti ne comportait pas assez de métal au bon endroit. Sur une ligne de découpe en scroll, cela signifie généralement que le bord du scroll était mal positionné sur la feuille — et donc que la bobine s’est décalée latéralement pendant la découpe. Le défaut est constaté à la presse à couvercles, mais il naît sur la ligne de cisaillage.
Pourquoi ne pas se fier simplement aux guides fixe et pneumatiques ?
Les guides tiennent la bobine ; ils ne rendent pas compte de leur propre état. Les guides pneumatiques ne sont pas toujours réglés assez serrés pour maintenir le bord fixe de la bobine dans la tolérance, et le réglage du guide fixe dérive à mesure que le bord de la bobine creuse des rainures dans les rouleaux de jaugeage. Ce sont deux défaillances silencieuses. L’IS1270 MK II mesure le résultat du réglage des guides au lieu de le supposer, ce qui permet de corriger le réglage au début d’un lot plutôt qu’après un rapport de rebuts.
Le système touche-t-il ou marque-t-il la bobine ?
Non. La mesure est optique et sans contact : rien ne touche la bande et il n’y a aucune pièce d’usure dans le chemin de mesure. Elle est également insensible aux vibrations verticales de la bobine lors de son passage entre les roues de guidage, ce qui rend une tolérance serrée réaliste sur une ligne en production, et pas seulement sur un banc d’essai.
Quelle vitesse de ligne de cisaillage peut-il suivre ?
Jusqu’à 350 m/min, avec une capacité de 9 000 feuilles par heure — environ 150 feuilles par minute. Les lignes commerciales de cisaillage en scroll à commande numérique fonctionnent généralement en dessous de cette vitesse ; sur une ligne de cisaillage classique, la mesure n’est donc pas le facteur limitant la vitesse de ligne.
En quoi l’IS1270 MK II diffère-t-il du Système de contrôle de l’alignement des feuilles IS430 MK II ?
Ils traitent la même catégorie de problème — le mauvais positionnement latéral — à deux étapes différentes. L’IS1270 MK II mesure le décalage de la bobine sur la ligne de cisaillage, avant que les feuilles n’existent. L’IS430 MK II mesure le décalage des feuilles individuelles plus en aval, lors de leur passage dans la vernisseuse.
Quelle est la différence entre l’IS1270 et l’IS1270 MK II ?
Le MK II est la génération actuelle. Il est équipé de câbles et de connecteurs améliorés, qui protègent mieux les connecteurs dans une zone exigeante de la ligne et font gagner du temps et de l’argent en maintenance. Le principe de mesure, la précision et le fonctionnement sont identiques : auto-apprentissage, autocontrôle et sans contact.
Produits associés
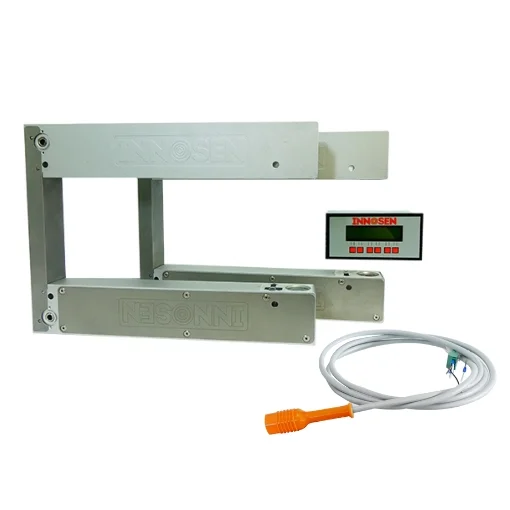
Système de mesure en ligne de la longueur des feuilles IS1261
Mesure la longueur des feuilles coupées sur la même ligne de cisaillage, de sorte que la longueur et la position latérale sont toutes deux mesurées.
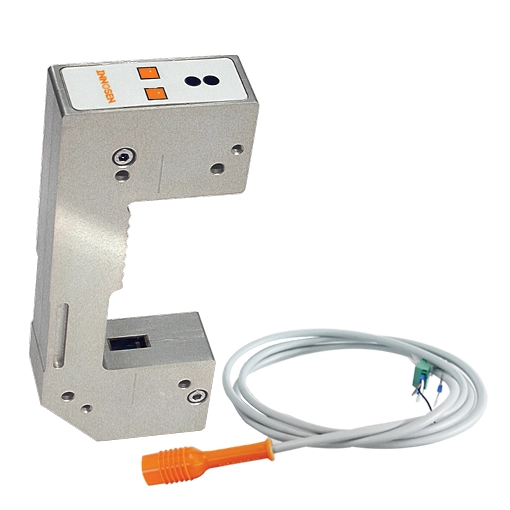
Système de contrôle de l’alignement des feuilles IS430 MK II
Mesure le mouvement latéral de chaque feuille plus en aval, lors de son passage dans la vernisseuse.
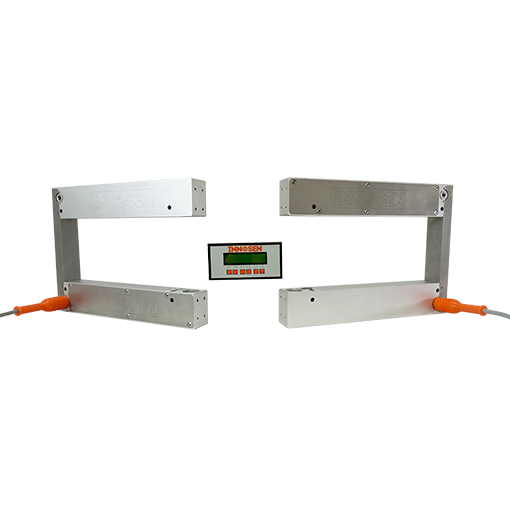
Système de mesure de déviation des tôles IS416
Mesure le désalignement angulaire des feuilles sur la ligne — l’autre moitié du contrôle de l’alignement des feuilles.