Coilversatz-Messsystem
IS1270 MK II
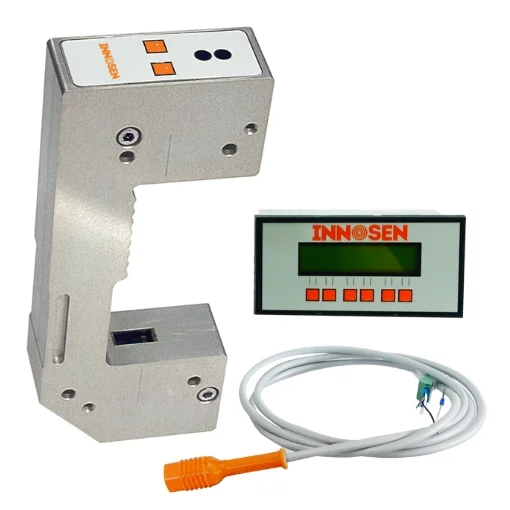
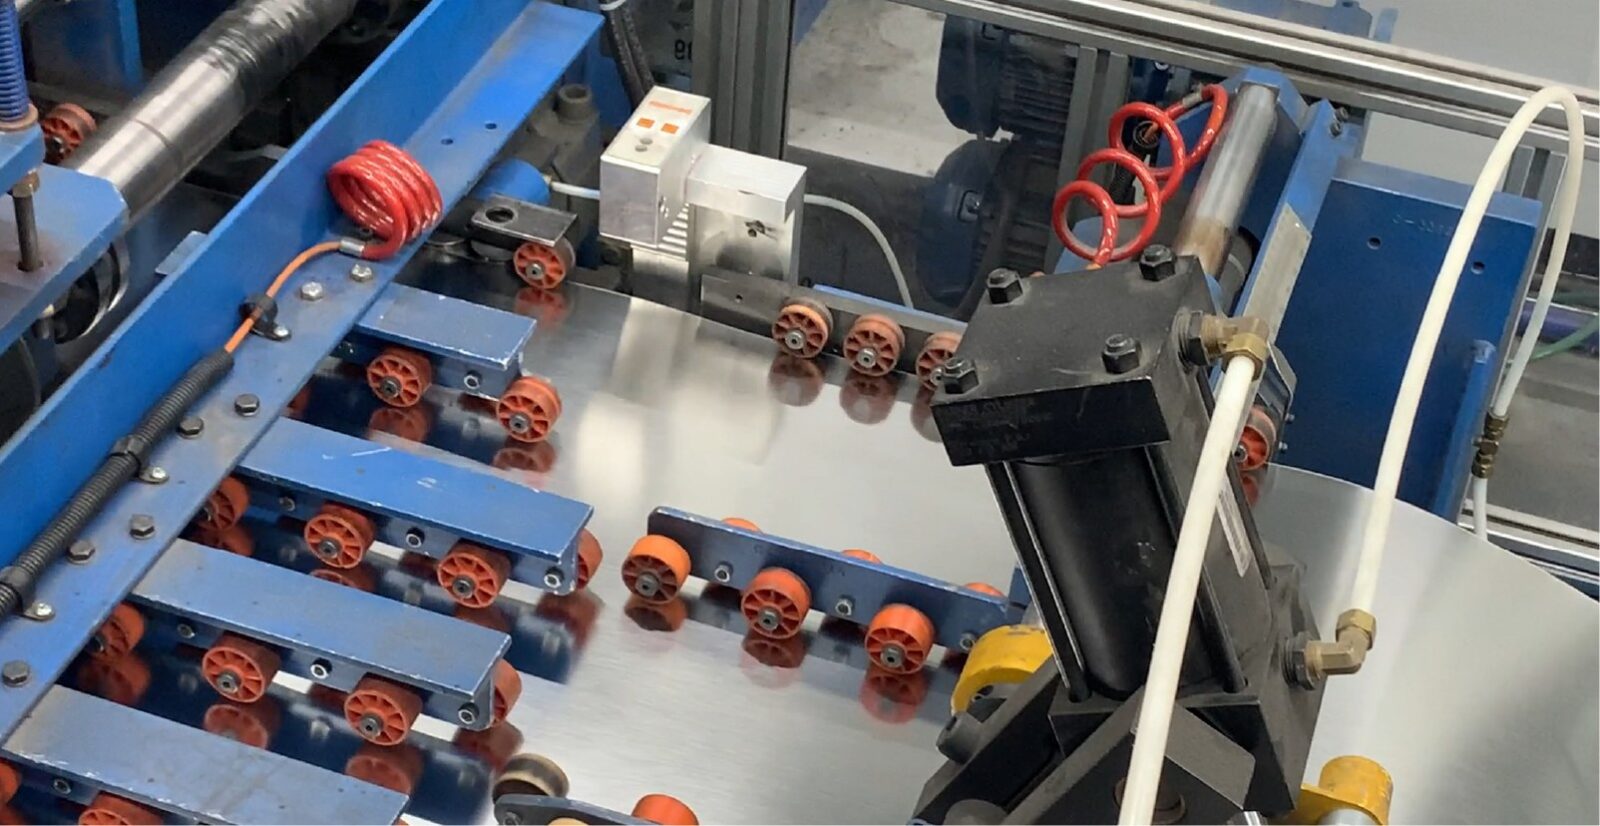
Das Innosen Coilversatz-Messsystem IS1270 MK II misst die seitliche Bewegung – den Versatz – des Coils beim Durchlauf durch die Coil-Schneidelinie auf ±0,08 mm (±0,003″) bei Liniengeschwindigkeiten bis 350 m/min. Es wird direkt vor der Schere über der Coilkante als Teil der Baugruppe der festen Führung montiert, mit seinem optischen Fenster mittig auf der Linie der Messrollen, und gibt sofort eine Warnung aus, sobald der Coilversatz die voreingestellten Grenzwerte überschreitet.
Beim Schneiden von Scrolltafeln bleibt um die vorgesehene Deckelposition nur sehr wenig überschüssiges Metall, um den Stanzgitterabfall gering zu halten. Eine kleine Fehlpositionierung der Scrollkante auf der Schneidelinie wird deshalb Tausende von Deckeln später in der Deckelpresse zu einem Bördelschaden. Das IS1270 MK II erfasst diese Drift an der Quelle – auf der Linie, auf der sie entsteht.
Häufige Fragen von QS-Teams in der Dosenherstellung
Was ist Coilversatz, und warum ist er wichtig?
Coilversatz ist die seitliche Bewegung des Coils relativ zur Linie, während er durch eine Schneidelinie läuft. Beim Schneiden von Scrolltafeln verschiebt diese Bewegung die Scrollkanten auf der Tafel. Das Scrollschneiden ist so ausgelegt, dass um die vorgesehene Deckelposition nur sehr wenig überschüssiges Metall bleibt, denn so bleibt der Stanzgitterabfall gering. Die Folge: Schon eine kleine seitliche Fehlausrichtung setzt die Scrollkante an die falsche Stelle, und das zeigt sich später als Bördelschäden an den fertigen Deckeln.
Was verursacht Bördelschäden an Deckeln?
Bördelschäden lassen sich meist auf die Coil-Schneidelinie zurückführen und nicht auf die Deckelpresse. Drei Ursachen erklären die meisten davon. Die pneumatischen Führungen sind möglicherweise nicht fest genug eingestellt, um die feste Kante des Coils innerhalb der Toleranz zu halten. Die Einstellung der festen Führung driftet, weil sich die Coilkante mit der Zeit in die gerillten Messrollen einarbeitet. Und der Coil selbst kann über seine Länge in der Breite schwanken, am häufigsten vor und nach einer Schweißnaht im Coil. Auch Säbeligkeit (Camber) des Bandes trägt dazu bei, da säbeliges Material beim Einzug in eine Maschine wandert und pendelt.
Alle drei verschieben die Coilkante, und alle drei bleiben auf einer Linie ohne Messung unsichtbar, bis weiter hinten ohne erkennbaren Grund Bördelschäden auftreten.
Wie genau ist das IS1270 MK II?
Die Messgenauigkeit beträgt ±0,08 mm (±0,003″) bei Liniengeschwindigkeiten bis 350 m/min und einer Leistung von 9.000 Tafeln pro Stunde.
Das ist die Auflösung, die das Scrollschneiden tatsächlich braucht. Schneidelinien sind darauf ausgelegt, die Tafellänge auf wenige Hundertstelmillimeter einzuhalten, doch für die Querrichtung – die seitliche Lage des Coils – gibt es keine vergleichbare veröffentlichte Toleranz, und allgemeine Bandkantensensoren, wie sie anderswo in der Metallverarbeitung eingesetzt werden, sind typischerweise mit etwa ±0,5 mm pro Kante spezifiziert. Das IS1270 MK II misst die Achse, die sonst ungemessen bleibt – und zwar um eine Größenordnung feiner.
Wo wird das IS1270 MK II an der Schneidelinie installiert?
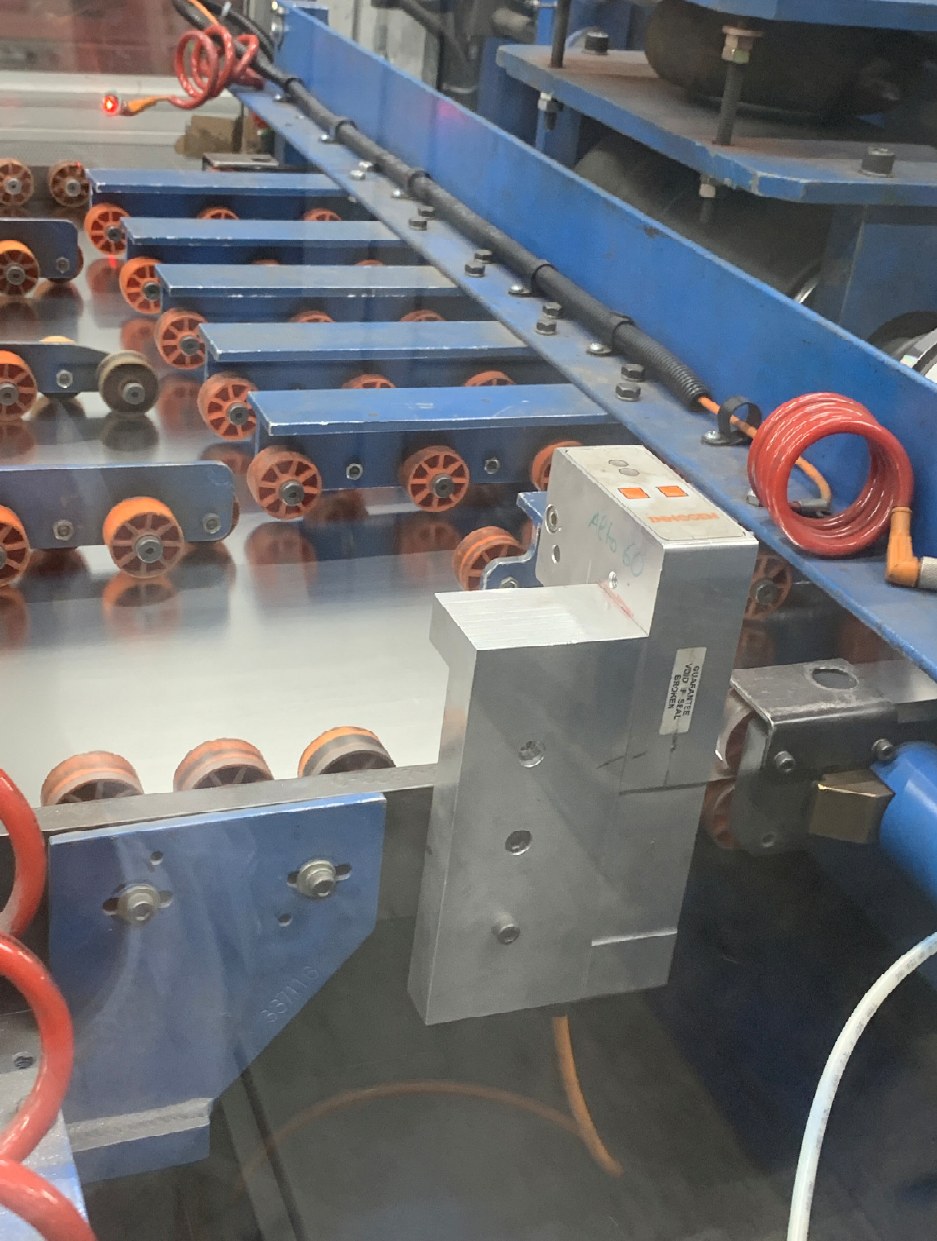
Der Messkopf wird direkt vor der Schere über der Coilkante als Teil der Baugruppe der festen Führung montiert. Sein optisches Fenster ist entlang der Linie der Messrollen mittig über der Coilkante ausgerichtet, sodass er dieselbe Kante sieht, die die Führungen halten.
Sobald die feste Führung eingestellt und die pneumatischen Führungen aktiviert sind, meldet das System jede seitliche Bewegung des Coils auf ±0,08 mm genau und warnt sofort, wenn der Versatz die voreingestellten Grenzwerte überschreitet.
Wie hilft es beim Einstellen der festen und pneumatischen Führungen?
Zu Beginn eines Auftrags zeigt es, ob die pneumatischen Führungen die feste Kante des Coils innerhalb der Toleranz halten, sodass die Einstellung korrigiert werden kann, bevor auch nur eine Tafel falsch geschnitten wird.
Über die Lebensdauer der Messrollen liefert es einen wiederholbaren Wert für die Nachkalibrierung der festen Führung, während sich die Coilkante in die Rollen einarbeitet – die langsame Drift, die sonst unbemerkt bleibt, bis Deckel ausfallen. Die Einstellung der Führungen ist dann keine Gefühlssache mehr, sondern eine Messung.
Kann es Breitenschwankungen des Coils während des Durchlaufs erkennen?
Ja. Ein Coil sollte über seine gesamte Länge eine Standardbreite haben. In der Praxis wurden mit dem IS1270 MK II Breitenschwankungen innerhalb einzelner Coils festgestellt, insbesondere vor und nach Schweißnähten im Coil.
Normalerweise fällt eine solche Schwankung erst auf, wenn bereits eine große Zahl von Bördelschäden ohne erkennbaren Grund entstanden ist. Die kontinuierliche Messung an der Schneidelinie erkennt sie, während der Coil noch läuft, sodass sie an der Quelle behoben werden kann.
Was ändert sich beim MK II?
Das IS1270 MK II ist die aktuelle Generation des IS1270 mit verbesserten Kabeln und Steckverbindern. Die Steckverbinder sind besser geschützt – ein Wartungs- und kein Messthema: Weniger Kabel- und Steckverbinderausfälle in einem nassen, vibrierenden und stark frequentierten Bereich der Linie bedeuten weniger Reparaturzeit und geringere Ersatzteilkosten.
Die Messung selbst ist unverändert – selbstlernend, selbstprüfend, berührungslos optisch, ohne Verschleißteile im Messweg.
Merkmale
| Merkmale |
|---|
| Berührungslose optische Messung – keine Verschleißteile im Messweg |
| Messgenauigkeit ±0,08 mm (±0,003″) |
| Liniengeschwindigkeiten bis 350 m/min |
| Leistung von 9.000 Tafeln pro Stunde |
| Selbstlernend – das System lernt die Coilkante, statt manuell eingestellt zu werden |
| Selbstprüfender Betrieb |
| Unempfindlich gegenüber vertikalen Schwingungen des Coils zwischen den Führungsrädern |
| Sofortige Warnung, wenn der Coilversatz die voreingestellten Grenzwerte überschreitet |
| Benutzerdefinierte Grenzwerte für die zulässige seitliche Bewegung |
| Kontinuierliche Überwachung der Coilkantenposition während des gesamten Durchlaufs |
| Erkennt Breitenschwankungen innerhalb eines Coils, auch vor und nach Schweißnähten |
| Ermöglicht eine schnelle, wiederholbare Nachkalibrierung der festen Führung bei Verschleiß der Messrollen |
| Unterstützt eine bessere Einstellung der festen und pneumatischen Führungen zu Beginn eines Auftrags |
| Montage als Teil der Baugruppe der festen Führung, direkt vor der Schere |
| Verbesserte Kabel und Steckverbinder für einen besseren Schutz der Steckverbindungen (MK II) |
| Steuergerät mit LCD-Bildschirm für Einrichtung, Live-Anzeige und Alarmstatus |
Spezifikationen
| Spezifikationen | Wert |
|---|---|
| Messgröße | Seitliche Position der Coilkante (Coilversatz) |
| Messprinzip | Berührungslos optisch, selbstlernend |
| Messgenauigkeit | ±0,08 mm (±0,003″) |
| Maximale Liniengeschwindigkeit | Bis 350 m/min |
| Leistung | 9.000 Tafeln pro Stunde |
| Systemkomponenten | Messkopf; Steuergerät mit LCD-Bildschirm |
| Einbauposition | Über der Coilkante, direkt vor der Schere, als Teil der Baugruppe der festen Führung |
| Ausrichtung des optischen Fensters | Mittig über der Coilkante entlang der Linie der Messrollen |
| Alarm | Sofortige Warnung, wenn der Versatz die voreingestellten Grenzwerte überschreitet |
| Grenzwerteinstellung | Benutzerdefinierte Grenzwerte |
| Selbstprüfung | Ja |
| Verschleißteile im Messweg | Keine – berührungslose Messung |
| Schwingungen | Unempfindlich gegenüber vertikalen Schwingungen des Coils zwischen den Führungsrädern |
| Kabel und Steckverbinder | Verstärkt, mit verbessertem Schutz der Steckverbindungen (MK II) |
| Linientyp | Coil-Schneidelinie / Scroll-Schneidelinie |
| Anwendung | Scrollgeschnittene Tafeln für Deckel von 3-teiligen Dosen |
Systemkomponenten
| Systemkomponenten | Funktion |
|---|---|
| Messkopf | Berührungsloser optischer Kopf über der Coilkante an der Baugruppe der festen Führung, mit mittig auf der Messrollenlinie ausgerichtetem optischem Fenster. |
| Steuergerät mit LCD-Bildschirm | Legt die zulässigen Versatzgrenzen fest, zeigt die Coilkantenposition live an und löst den Alarm aus, wenn der Coil sie überschreitet. |
| Kabel und Steckverbinder | Verstärkter MK II-Kabelsatz mit verbessertem Schutz der Steckverbindungen für weniger Wartungszeit und -kosten an der Linie. |
An der Linie
| An der Linie | Detail |
|---|---|
| Einbauort | An der Baugruppe der festen Führung, über der Coilkante, unmittelbar vor der Schere. |
| Was es erfasst | Die Coilkante – durch ein optisches Fenster, das mittig entlang der Linie der Messrollen ausgerichtet ist; dieselbe Kante, die die feste und die pneumatischen Führungen halten. |
| Einrichtung | Selbstlernend. Die feste Führung wird eingestellt und die pneumatischen Führungen werden aktiviert; anschließend lernt das System die Kante und überwacht sie anhand der benutzerdefinierten Grenzwerte. |
| Während des Durchlaufs | Kontinuierliche Überwachung der Coilkantenposition mit sofortiger Warnung, sobald der Versatz die voreingestellten Grenzwerte überschreitet. |
| Kontakt mit dem Band | Keiner. Nichts berührt oder markiert den Coil, und es gibt keine Verschleißteile im Messweg. |
| Einfluss von Schwingungen | Vertikale Schwingungen des Coils zwischen den Führungsrädern beeinflussen die Messung nicht. |
Häufig gestellte Fragen
Was ist das Coilversatz-Messsystem IS1270 MK II?
Es ist das berührungslose optische System von Innosen zur Messung der seitlichen Bewegung – des Versatzes – des Coils auf einer Coil-Schneidelinie. Es wird direkt vor der Schere über der Coilkante als Teil der Baugruppe der festen Führung montiert, misst die Coilkantenposition kontinuierlich auf ±0,08 mm (±0,003″) und gibt sofort eine Warnung aus, wenn der Versatz die voreingestellten Grenzwerte überschreitet.
Was ist ein Bördelschaden, und woher kommt er?
Ein Bördelschaden ist ein unvollständiger oder beschädigter Bördelrand an einem fertigen Deckel. Er entsteht, wenn der Zuschnitt, aus dem der Deckel gestanzt wurde, an der richtigen Stelle nicht genug Metall hatte. Auf einer Scroll-Schneidelinie bedeutet das in der Regel, dass die Scrollkante auf der Tafel falsch positioniert war – und das wiederum, dass sich der Coil beim Schneiden seitlich verschoben hat. Der Fehler wird in der Deckelpresse entdeckt, entsteht aber auf der Schneidelinie.
Warum sich nicht einfach auf die feste und die pneumatischen Führungen verlassen?
Führungen halten den Coil; sie melden nichts über sich selbst. Pneumatische Führungen sind nicht immer fest genug eingestellt, um die feste Kante des Coils innerhalb der Toleranz zu halten, und die Einstellung der festen Führung driftet, während sich die Coilkante Rillen in die Messrollen einarbeitet. Beides sind stille Fehler. Das IS1270 MK II misst das Ergebnis der Führungseinstellung, statt es vorauszusetzen – dadurch lässt sich die Einrichtung zu Beginn eines Auftrags korrigieren statt erst nach einem Ausschussbericht.
Berührt oder markiert das System den Coil?
Nein. Die Messung erfolgt berührungslos und optisch, sodass nichts das Band berührt und es keine Verschleißteile im Messweg gibt. Außerdem ist sie unempfindlich gegenüber vertikalen Schwingungen des Coils zwischen den Führungsrädern – deshalb ist eine enge Toleranz auf einer laufenden Linie realistisch und nicht nur auf dem Prüfstand.
Mit welcher Liniengeschwindigkeit kann es mithalten?
Bis 350 m/min bei einer Leistung von 9.000 Tafeln pro Stunde – etwa 150 Tafeln pro Minute. Handelsübliche CNC-Scroll-Schneidelinien laufen in der Regel langsamer, sodass die Messung auf einer normalen Schneidelinie nicht der begrenzende Faktor für die Liniengeschwindigkeit ist.
Wie unterscheidet sich das IS1270 MK II vom Tafelversatz-Messgerät IS430 MK II?
Beide adressieren dieselbe Problemklasse – seitliche Fehlpositionierung – in zwei verschiedenen Stufen. Das IS1270 MK II misst den Versatz des Coils auf der Schneidelinie, bevor die Tafeln entstehen. Das IS430 MK II misst den Versatz einzelner Tafeln weiter hinten in der Linie, wenn sie die Lackiermaschine durchlaufen.
Was ist der Unterschied zwischen dem IS1270 und dem IS1270 MK II?
Das MK II ist die aktuelle Generation. Es verfügt über verbesserte Kabel und Steckverbinder, die die Steckverbindungen in einem anspruchsvollen Bereich der Linie besser schützen und Wartungszeit und -kosten sparen. Messprinzip, Genauigkeit und Bedienung sind gleich: selbstlernend, selbstprüfend und berührungslos.
Verwandte Produkte
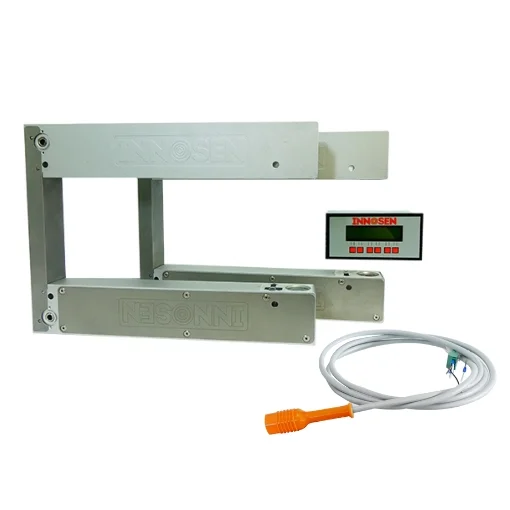
Inline-Tafellängen-Messsystem IS1261
Misst die geschnittene Tafellänge auf derselben Schneidelinie, sodass Länge und seitliche Position gleichermaßen gemessen werden.
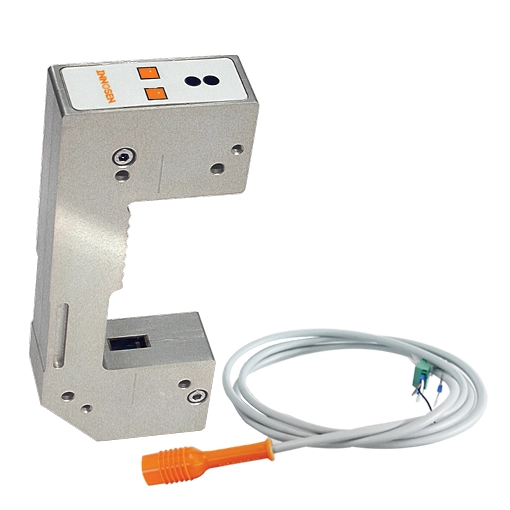
Tafelversatz-Messgerät IS430 MK II
Misst die seitliche Bewegung einzelner Tafeln weiter hinten in der Linie, wenn sie die Lackiermaschine durchlaufen.
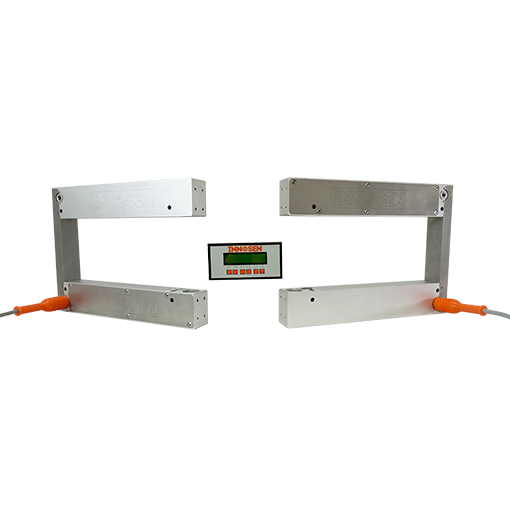
Parallelitätskontroll-System IS416
Misst die Winkelabweichung der Tafeln auf der Linie – die andere Hälfte der Tafelausrichtung.