Système de mesure de déviation des tôles
IS416
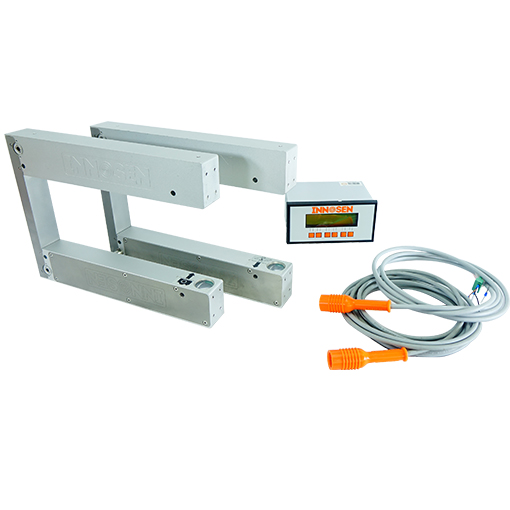
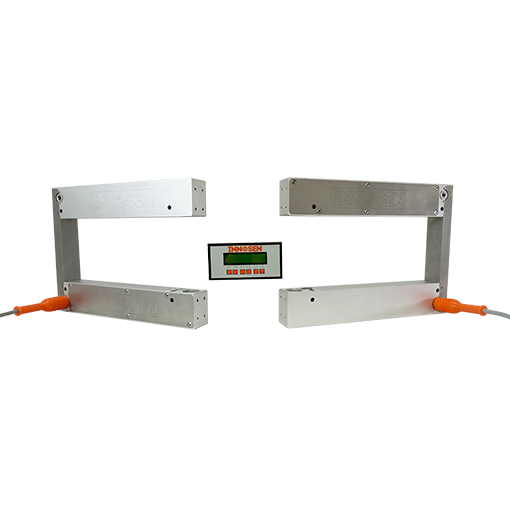
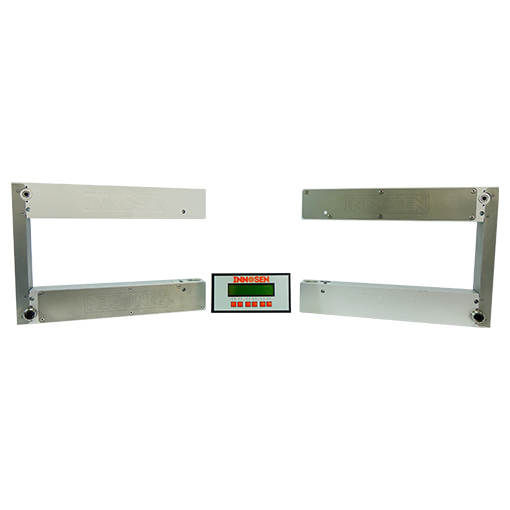
Le Innosen Système de Mesure de Déviation des Tôles détecte les tôles tournées à la sortie de la vernisseuse sur les lignes de fabrication de boîtes 3 pièces. Les opérateurs définissent la tolérance de déviation, et le système signale les tôles hors tolérance avant que des marges de vernis mal alignées ne provoquent des ruptures de fil de soudure, des rebuts ou des arrêts de ligne. Il enregistre également des statistiques de déviation pour aider à mesurer et à améliorer la capacité du procédé.
En bref :
- Aucune rupture de fil de soudure due à un vernis mal placé
- Aucun arrêt non planifié de la soudeuse à cause de tôles déviées
- Aucun rebut dû à un positionnement du vernis hors tolérance
- Statistiques de déviation pour améliorer la capabilité du procédé
- Aucun étalonnage manuel nécessaire
Questions fréquentes des fabricants de boîtes
Quels problèmes les tôles déviées causent-elles dans la fabrication de boîtes ?
Sur une ligne de fabrication de boîtes 3 pièces, les tôles déviées peuvent déplacer le vernis dans la marge de soudure nue. Lorsque ce vernis mal aligné atteint la soudeuse, il peut provoquer des ruptures de fil de soudure, des soudures de mauvaise qualité, des rebuts et des arrêts non planifiés.
L’IS416 détecte la déviation des tôles à la sortie de la vernisseuse, avant que des marges mal placées ne créent des problèmes en aval. L’endroit le moins coûteux pour intercepter une tôle déviée est la vernisseuse — et non une fois que la boîte est arrivée chez votre client.
Comment les données de déviation améliorent-elles la capabilité du procédé et la cadence de ligne ?
La détection intercepte les tôles hors tolérance. Les statistiques de déviation aident à améliorer le procédé.
L’IS416 enregistre les données de déviation des tôles, y compris les moyennes et la variation, afin que les fabricants de boîtes puissent voir comment le procédé d’alimentation et de vernissage se comporte dans le temps. Cela aide les équipes à détecter les dérives, à mesurer la capabilité du procédé et à s’ajuster sur la base de données concrètes plutôt que par essais et erreurs.
En utilisant les statistiques de l’IS416 pour augmenter la cadence de la ligne de vernissage par étapes contrôlées, les fabricants qui suivent la méthode d’Innosen ont obtenu une cadence de ligne supérieure d’environ 7 %.
Découvrez la méthode complète : Comment maximiser la cadence de votre ligne de vernissage →
Où l’IS416 est-il installé sur la ligne ?
L’IS416 est généralement installé à la sortie de la vernisseuse, entre la vernisseuse et le four, afin que les tôles déviées puissent être détectées avant la cuisson. Il peut également être installé à l’entrée de la cisaille.
Comment l’IS416 détecte-t-il la déviation des tôles ?
L’IS416 permet aux opérateurs de définir la tolérance de déviation adaptée à leur produit et à leur procédé. En production, il détecte automatiquement les tôles qui tournent au-delà de cette limite, avant qu’elles ne provoquent des problèmes en aval.
La détection est continue et aucun étalonnage manuel n’est nécessaire. Ses têtes de mesure robustes, ses câbles résistants et ses fenêtres faciles à nettoyer sont conçus pour l’environnement de vernissage et contribuent à réduire le temps de maintenance.
Quelles améliorations l’IS416 apporte-t-il par rapport à l’IS415?
L’IS416 est la génération améliorée du système de mesure de déviation des tôles IS415, qui a fait ses preuves, reconçu pour la durabilité dans l’environnement de vernissage :
- Une construction plus robuste sur l’ensemble des composants du système
- Des câbles plus solides et plus résistants, conçus pour durer plus longtemps dans les conditions de production
- Des fenêtres redessinées offrant une meilleure protection et plus faciles à nettoyer — moins de temps de nettoyage, une maintenance simplifiée
- Des sections de têtes verticales plus fines, ajoutant 90 mm de capacité totale en largeur de tôle sans réajustement
Quels modules complémentaires complètent le contrôle du positionnement des tôles ?
La déviation est l’une des trois erreurs de positionnement des tôles qui placent le vernis au mauvais endroit. L’IS416 constitue la base d’un système complet de contrôle du positionnement des tôles :
- Système de mesure de translation des tôles IS430 MK II —ajoute une protection contre le décalage latéral du vernis en détectant les tôles qui dérivent latéralement (« translation ») au niveau de la vernisseuse.
- Système de mesure du repérage des tôles IS450— ajoute une protection contre un mauvais repérage des tôles en détectant celles qui arrivent trop tôt ou trop tard à la vernisseuse.
Ensemble, ces trois systèmes vérifient que chaque tôle arrive droite, centrée et au bon moment — afin que le vernis se dépose exactement là où votre procédé l’exige.
CARACTÉRISTIQUES
|
SPÉCIFICATIONS
| Dimensions : | Têtes : 40 x 244 x 333 mm Contrôleur : 143 x 71 x 107 mm |
| Alimentation : | Les têtes caméra et de déclenchement sont alimentées par le contrôleur |
| Température : | 0 à 45 °C (32 à 113 °F) |
| Humidité : | 0-90 % sans condensation |
| Indice de protection environnementale : | IP54 |
| Vitesse des tôles : | Jusqu’à 150 m/min |
| Plage de mesure : | ±5 mm (±0,2”) |
| Résolution : | ± 0,2 mm (0,008”) au centre (au point focal) |
| Câbles de connexion : | Câble standard de 5 mètres (16,5 pieds) avec connecteur droit vers chaque tête. Utilisez uniquement les câbles fournis par Innosen. Des câbles plus longs et des câbles avec connecteurs coudés sont disponibles. La longueur de câble ne doit pas dépasser 10 mètres (33 pieds) |
| Mouvement vertical admissible des tôles : | 25 mm (1”) en position centrale, 25 mm (1”) au-dessus de la fenêtre inférieure |
PIÈCES DE RECHANGE
| DESCRIPTION DE LA PIÈCE | RÉFÉRENCE |
| Tête de déclenchement | 212-54804-00 |
| Câble de tête de déclenchement, 5 contacts, 5 m, connecteur droit | 706-13221-00 |
| Câble de tête de déclenchement, 5 contacts, 10 m, connecteur droit | 706-13221-04 |
| Câble de tête de déclenchement, 5 contacts, 5 m, connecteur coudé | 706-13281-00 |
| Câble de tête de déclenchement, 5 contacts, 10 m, connecteur coudé | 706-13281-01 |
| Tête caméra | 212-54802-00 |
| Câble de tête caméra, 12 contacts, 5 m, connecteur droit | 706-19341-00 |
| Câble de tête caméra, 12 contacts, 10 m, connecteur droit | 706-19341-01 |
| Câble de tête caméra, 12 contacts, 5 m, connecteur coudé | 706-19361-00 |
| Câble de tête caméra, 12 contacts, 10 m, connecteur coudé | 706-19361-01 |
| Contrôleur IS416 | 212-54810-00 |
| Gaine de câble | 735-54840-00 |
| Vitre de protection IS416 | 211-54853-00 |
| Kit de montage IS416 | 211-54816-00 |
Media
Foire aux questions
Qu'est-ce que le système de mesure de déviation des tôles IS416 ?
- Le système de mesure de déviation des tôles Innosen IS416 est un système pour les lignes de fabrication de boîtes 3 pièces. Il détecte les tôles qui ont tourné au-delà d’une tolérance définie par l’utilisateur à la sortie de la vernisseuse, évitant qu’un vernis mal placé ne provoque des ruptures de fil de soudure, des dommages aux rouleaux de soudure et des arrêts de production.
Pourquoi les tôles déviées provoquent-elles des ruptures de fil de soudure ?
- Le vernis intérieur est appliqué sur la tôle plate en laissant les marges de soudure non enduites. Une tôle tournée place du vernis à l’intérieur de la marge de soudure ; ce vernis contamine le fil de soudure et les rouleaux pendant le soudage, provoquant des ruptures de fil, des dommages aux rouleaux ou des soudures de mauvaise qualité.
L'IS416 nécessite-t-il un étalonnage manuel ?
- Non. L’IS416 fonctionne sans étalonnage manuel.
L'IS416 peut-il aider à augmenter la cadence de ligne ?
- Oui. L’IS416 enregistre des statistiques de déviation qui quantifient la capabilité de votre procédé. Les fabricants qui suivent la méthode de suivi statistique d’Innosen ont augmenté la cadence de leur ligne de vernissage d’environ 7 % tout en maintenant la qualité.
Quelle est la différence entre déviation, translation et repérage des tôles ?
- La déviation est la rotation de la tôle ; la translation est une dérive latérale ; le repérage est une arrivée trop tôt ou trop tard à la vernisseuse. L’IS416 mesure la déviation, et les modules complémentaires IS430 MK I et IS450 étendent la couverture à la translation et au repérage pour un contrôle complet du positionnement des tôles.
Produits associés
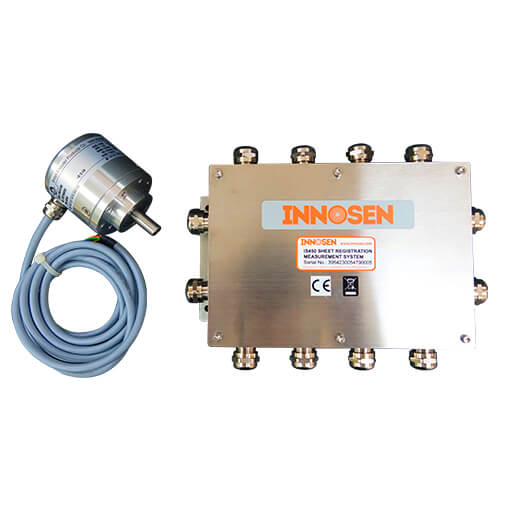
IS450 Système de mesure des réserves
Ajoute une protection contre un mauvais repérage des tôles en avertissant des erreurs d’alimentation des tôles au niveau de la vernisseuse.
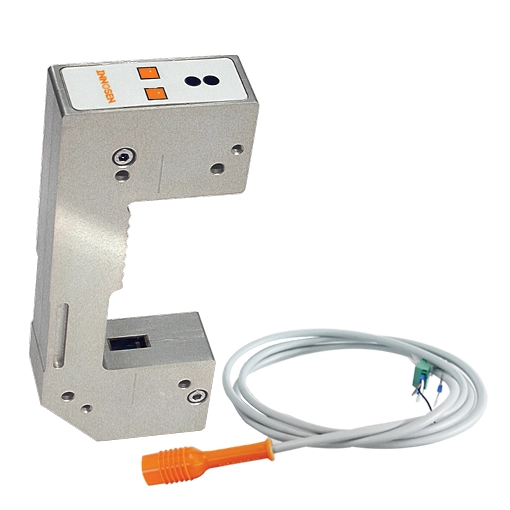
IS430 MK II Système de mesure de translation de feuilles
Ajoute une protection contre le décalage latéral du vernis en détectant le désalignement des tôles au niveau de la vernisseuse.