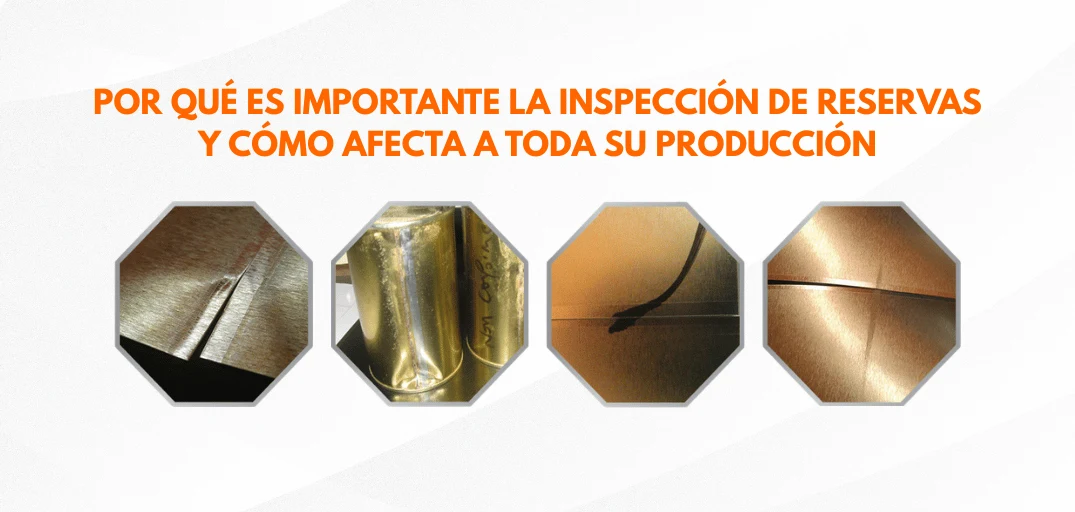
La inspección de reservas controla las franjas sin barnizar (reservas) de una hoja barnizada antes de que la cizalla la corte y la soldadora la conforme en cuerpos de latas de 3 piezas. Esto es importante porque la soldadura se realiza a lo largo de la reserva. Por ello, una reserva desalineada, sucia o con barniz provoca rotura del hilo de soldadura, quemaduras en los rodillos de soldadura, soldaduras de mala calidad, latas con fugas y paradas no planificadas.
Una buena soldadura depende de tres factores:
- La reserva está en la posición correcta
- La reserva está limpia y libre de contaminación
- La propia soldadora está sincronizada y en buen estado
Este artículo trata los dos primeros: qué falla en las reservas, por qué ocurre y cómo el sistema de inspección de reservas IS610 lo detecta antes de que la hoja llegue a la soldadora.
Lo esencial sobre la inspección de reservas
- La soldadura de un cuerpo de lata de 3 piezas recorre la reserva de la hoja, por lo que una reserva desalineada, sucia o barnizada provoca directamente roturas del hilo de soldadura, rodillos de soldadura quemados, soldaduras defectuosas y latas con fugas.
- Los tres defectos de reservas más comunes son las reservas desalineadas, las reservas sucias (grasa, alquitrán de los hornos, óxido) y el barniz en las reservas (bordes difuminados).
- La inspección de reservas en la cizalla detecta estos defectos antes de la soldadora. El sistema de inspección de reservas IS610 detecta cualquier tipo de barniz, incluidos los barnices transparentes, además de grasa, aceite, óxido y marcas de agua, con un tiempo de respuesta de 4 milisegundos o menos.
Defectos de las reservas de un vistazo
| Defecto | Causa habitual | Resultado en la soldadora |
|---|---|---|
| Reservas desalineadas | Hojas desplazadas lateralmente o torcidas en la barnizadora o en la cizalla | Barniz en la reserva |
| Reservas sucias | Grasa, alquitrán del horno, óxido, marcas de agua o huellas dactilares | Rotura del hilo de soldadura y soldadura de mala calidad |
| Barniz en las reservas (bordes difuminados) | Ranuras de los rodillos sin limpiar, viscosidad del barniz elevada o falta de barniz | Quemaduras en los rodillos de soldadura y rotura del hilo de soldadura |
¿Por qué es un problema la contaminación de las reservas?
La contaminación de las reservas es una de las principales causas de paradas no planificadas en la producción de latas soldadas. Por ejemplo, una reserva contaminada puede romper sus herramientas o provocar una soldadura defectuosa que haga que la lata tenga fugas. Los contaminantes más comunes son:
- Salpicaduras de barniz
- Salpicaduras de agua
- Huellas dactilares
- Polvo
Además, las reservas sin inspeccionar pueden arrastrar defectos de fases anteriores de la línea. Estos son los tres más comunes.
¿Cuáles son los defectos más comunes de las reservas?
1. Reservas desalineadas
Las reservas desalineadas se deben a hojas que se han desplazado lateralmente o torcido en la barnizadora o en la cizalla. Afortunadamente, puede controlar la desviación de las hojas en la barnizadora con el Sistema de medición de la desviación de las hojas IS416.
Resultado: el barniz acaba en las reservas.
2. Reservas sucias
Las reservas se ensucian cuando contaminantes como grasa, óxido, marcas de agua o huellas dactilares llegan a ellas.
- Grasa de los equipos. Todos los rodamientos funcionan con grasa, por lo que esta puede gotear o derramarse en una máquina y caer sobre las hojas. Es poco frecuente, pero siempre debe evitarse.
- Alquitrán de los hornos. Con más frecuencia, la «grasa» es en realidad alquitrán de los hornos de curado. Cuando las hojas pasan por los hornos, las sustancias orgánicas volátiles se evaporan del barniz. Después se condensan en las zonas más frías del horno y se queman lentamente hasta formar un alquitrán pegajoso. Con el tiempo, cuando se acumula suficiente, vuelve a caer sobre las hojas y puede terminar justo en la reserva.
- Óxido. Las reservas también pueden oxidarse cuando la hojalata se almacena en condiciones atmosféricas adversas.
Resultado: los contaminantes provocan la rotura del hilo de soldadura y soldaduras de mala calidad.
3. Barniz en las reservas (bordes difuminados)
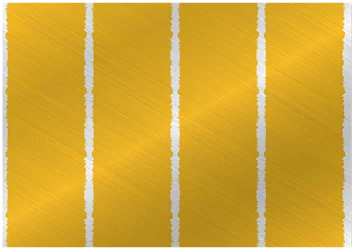
Si nadie limpia las ranuras de los rodillos de la barnizadora, el barniz puede llegar a las reservas. Como consecuencia, aparecen bordes difuminados a lo largo de las reservas de la hoja:
Además, dos problemas en el suministro de barniz pueden llevar barniz a las reservas:
- Viscosidad del barniz elevada. O bien el barniz es correcto pero está demasiado frío (el barniz frío se vuelve cada vez más viscoso), o bien su contenido de sólidos es demasiado alto. Todo barniz es una resina (el sólido) disuelta en un disolvente. Es decir, con una cantidad fija de disolvente, cuanta más resina se disuelve, mayor es la viscosidad.
- Falta de barniz. La barnizadora toma el barniz de un pequeño depósito diario situado en el lateral de la máquina, que alimenta los rodillos. El operario de la línea mantiene el depósito diario a un nivel de trabajo bombeando barniz desde el bidón. Algunas fábricas lo automatizan. Sin embargo, si el depósito diario pide más barniz y el bidón está vacío, la barnizadora se queda sin barniz.
Resultado: si hay barniz en una reserva, es probable que también lo haya en las demás. El barniz en las reservas provoca quemaduras en los rodillos de soldadura y la rotura del hilo de soldadura.
¿Cómo ayuda el IS610 en la inspección de reservas?
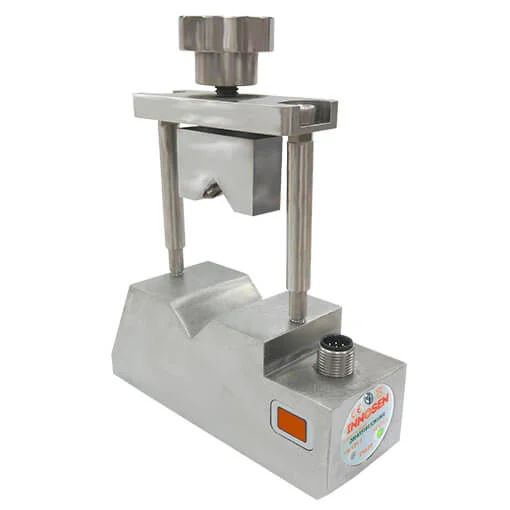
El sistema de inspección de reservas IS610 detecta el barniz y otros contaminantes en las reservas de la hoja antes de que puedan dañar los equipos, provocar paradas prolongadas, reducir la productividad, romper el hilo de soldadura, quemar los rodillos de soldadura o reducir la calidad de la soldadura.
En una hoja típica con cuatro reservas, un solo sensor detecta hasta el 80 % de los defectos, desde el barnizado hasta el curado, según los comentarios de los clientes, y protege así su soldadora de daños y paradas.
¿Cómo detecta el IS610 los defectos de las reservas?
El IS610 se monta en la cizalla, sobre la hoja y lo más cerca posible del rodillo de corte. Inspecciona una franja de unos 3 mm de ancho en el centro de la reserva y envía a la cizalla un impulso de salida bueno/malo. Su tiempo de respuesta es de 4 milisegundos o menos. Detecta barniz a partir de 2 g/m² y rechaza defectos a partir de 2 mm de longitud, según el barniz, la velocidad de línea y otros factores. Al ser autodidacta y autocalibrado, el operario no necesita recalibrarlo entre trabajos y no requiere ningún controlador externo.
¿Qué reservas puede inspeccionar el IS610?
Innosen ha probado el IS610 solo en las reservas interiores de la hoja. Las reservas exteriores reciben el primer impacto de los topes laterales cuando la hoja entra en el rodillo de corte, por lo que son más propensas a vibraciones y fluctuaciones. En latas más grandes, una hoja tiene menos reservas interiores. En ese caso, puede instalar sensores también en las reservas exteriores para inspeccionar todas las reservas, aunque Innosen no puede garantizar allí un funcionamiento fiable.
Características principales del IS610
- Sensor con autoaprendizaje y autocalibración
- Herramienta de alineación de clip para una alineación rápida y sencilla del sensor
- Carcasa Easy Fit diseñada para situarse muy cerca de las cuchillas de corte
- Señal de latido (heartbeat) para saber que el sensor sigue funcionando
- Funciona con barnices transparentes y detecta huellas dactilares
- Duración del pulso de salida configurable para adaptarse a los requisitos de temporización de entrada de la cizalla
- Kit de montaje especial para una fácil instalación y ajuste, capaz de alojar varios sensores
- Carcasa de acero inoxidable, resistente a golpes, vibraciones y humedad
- Se adapta a cualquier velocidad de línea
Proteja su soldadora con el IS610
Detecte el barniz y la contaminación en las reservas antes de que lleguen a la soldadora.
Preguntas frecuentes sobre la inspección de reservas
¿Qué es la inspección de reservas en la fabricación de latas?
La inspección de reservas controla las franjas sin barnizar de una hoja barnizada para detectar barniz, contaminación y desalineación. La soldadora une el cuerpo de la lata a lo largo de estas franjas, por lo que el control se realiza antes del corte y la soldadura.
¿Qué contamina las reservas de las hojas?
Los contaminantes más comunes son las salpicaduras de barniz y de agua, las huellas dactilares, el polvo, la grasa de los equipos, el alquitrán que cae de los hornos de curado y el óxido en la hojalata expuesta a condiciones atmosféricas adversas.
¿Qué ocurre si llega barniz a la reserva de soldadura?
El barniz en la reserva provoca quemaduras en los rodillos de soldadura, rotura del hilo de soldadura y soldaduras de mala calidad. Como consecuencia, las latas pueden tener fugas.
¿Qué provoca los bordes difuminados en las reservas de las hojas?
Los bordes difuminados aparecen cuando el barniz se extiende sobre la reserva, normalmente porque nadie ha limpiado las ranuras de los rodillos o porque el barniz es demasiado viscoso (demasiado frío o con un contenido de sólidos demasiado alto).
¿Puede el IS610 detectar barniz transparente?
Sí. El IS610 detecta cualquier tipo de barniz en la reserva, incluidos los barnices transparentes e incoloros. También detecta grasa, aceite, óxido y marcas de agua.
¿Dónde se instala el IS610?
En la cizalla, sobre la hoja y lo más cerca posible del rodillo de corte. Un kit de montaje puede alojar varios sensores, por lo que puede inspeccionar varias reservas.
¿Cuántos sensores IS610 necesito?
En una hoja típica con cuatro reservas, un solo sensor IS610 detecta hasta el 80 % de los defectos, desde el barnizado hasta el curado, según los comentarios de los clientes. Puede añadir más sensores; sin embargo, Innosen solo ha probado el IS610 en las reservas interiores.