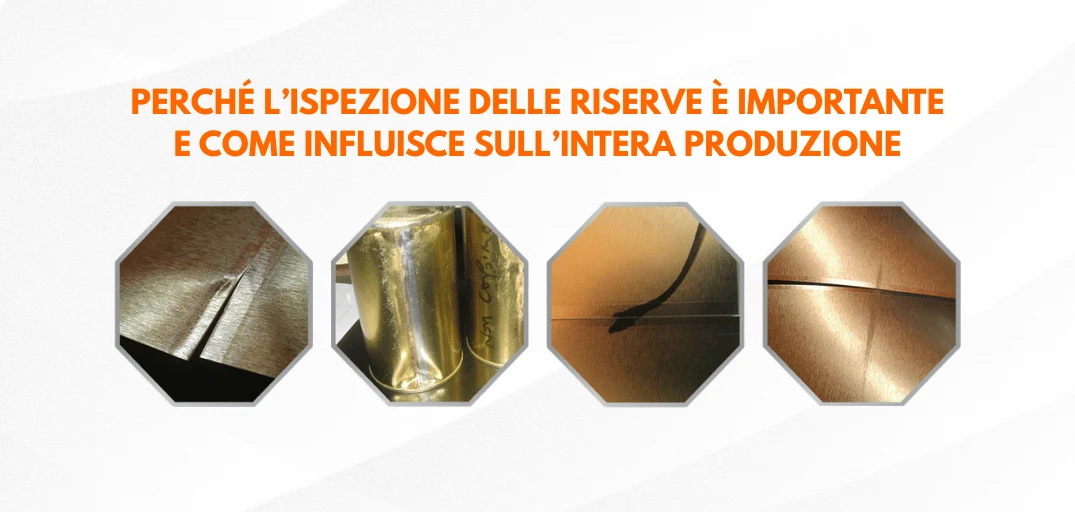
L’ispezione delle riserve controlla le strisce non verniciate (riserve) di un foglio verniciato prima che la cesoia lo tagli e la saldatrice lo trasformi in corpi di barattoli a 3 pezzi. È importante perché la saldatura corre lungo la riserva. Di conseguenza, una riserva disallineata, sporca o con presenza di vernice provoca rotture del filo di saldatura, rulli di saldatura bruciati, saldature difettose, barattoli che perdono e fermi macchina non pianificati.
Una buona saldatura dipende da tre fattori:
- La riserva è nella posizione corretta
- La riserva è pulita e priva di contaminazioni
- La saldatrice stessa è sincronizzata e in buone condizioni
Questo articolo tratta i primi due: cosa va storto sulle riserve, perché succede e come il Sensore d’ispezione della riserva IS610 lo rileva prima che il foglio raggiunga la saldatrice.
In sintesi: l’ispezione delle riserve
- La saldatura di un corpo di barattolo a 3 pezzi corre lungo la riserva del foglio: una riserva disallineata, sporca o verniciata causa quindi direttamente rotture del filo di saldatura, rulli di saldatura bruciati, saldature difettose e barattoli che perdono.
- I tre difetti più comuni delle riserve sono le riserve disallineate, le riserve sporche (grasso, catrame dei forni, ruggine) e la vernice sulle riserve (sbavature).
- L’ispezione delle riserve sulla cesoia rileva questi difetti prima della saldatrice. Il sensore d’ispezione della riserva IS610 rileva qualsiasi tipo di vernice, comprese le vernici trasparenti, oltre a grasso, olio, ruggine e macchie d’acqua, con un tempo di risposta di 4 millisecondi o inferiore.
I difetti delle riserve in sintesi
| Difetto | Causa tipica | Conseguenza sulla saldatrice |
|---|---|---|
| Riserve disallineate | Fogli spostati lateralmente o obliqui nella verniciatrice o nella cesoia | Vernice sulla riserva |
| Riserve sporche | Grasso, catrame del forno, ruggine, tracce d’acqua o impronte digitali | Rottura del filo di saldatura e scarsa qualità della saldatura |
| Vernice sulle riserve (sbavature) | Scanalature dei rulli non pulite, viscosità elevata della vernice o carenza di vernice | Rulli di saldatura bruciati e rottura del filo di saldatura |
Perché la contaminazione delle riserve è un problema?
La contaminazione delle riserve è una delle principali cause di fermi macchina non pianificati nella produzione di barattoli saldati. Ad esempio, una riserva contaminata può danneggiare gli utensili o causare una saldatura difettosa che fa perdere il barattolo. I contaminanti più comuni sono:
- Spruzzi di vernice
- Spruzzi d’acqua
- Impronte digitali
- Polvere
Inoltre, le riserve non ispezionate possono presentare difetti provenienti dalle fasi precedenti della linea. Ecco i tre più comuni.
Quali sono i difetti delle riserve più comuni?
1. Riserve disallineate
Le riserve disallineate derivano da fogli che si sono spostati lateralmente o obliquamente nella verniciatrice o nella cesoia. Fortunatamente, è possibile monitorare l’obliquità dei fogli alla verniciatrice con il Sistema di misurazione del foglio obliquo IS416.
Risultato: la vernice finisce sulle riserve.
2. Riserve sporche
Le riserve si sporcano quando contaminanti come grasso, ruggine, tracce d’acqua o impronte digitali vi si depositano sopra.
- Grasso proveniente dalle apparecchiature. Tutti i cuscinetti sono lubrificati con grasso, che può quindi gocciolare o fuoriuscire all’interno di una macchina e sui fogli. È raro, ma va sempre evitato.
- Catrame proveniente dai forni. Più spesso, il «grasso» è in realtà catrame proveniente dai forni di cottura. Quando i fogli attraversano i forni, dalla vernice evaporano sostanze organiche volatili. Queste poi condensano nelle parti più fredde del forno e lentamente si trasformano in un catrame appiccicoso. Alla fine, quando se ne accumula abbastanza, ricade sui fogli e può finire proprio sulla riserva.
- Ruggine. Le riserve possono anche arrugginire quando la banda stagnata rimane esposta a condizioni atmosferiche avverse.
Risultato: i contaminanti provocano la rottura del filo di saldatura e una scarsa qualità della saldatura.
3. Vernice sulle riserve (sbavature)
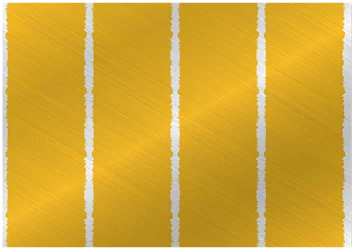
Se nessuno pulisce le scanalature dei rulli della verniciatrice, la vernice può depositarsi sulle riserve. Di conseguenza, lungo le riserve del foglio compaiono sbavature:
Inoltre, due problemi di alimentazione della vernice possono portare vernice sulle riserve:
- Viscosità elevata della vernice. O la vernice è conforme ma troppo fredda (una vernice fredda diventa sempre più viscosa), oppure il suo residuo secco è troppo elevato. Ogni vernice è una resina (il solido) disciolta in un solvente. In altre parole, a parità di solvente, più resina si scioglie, più aumenta la viscosità.
- Carenza di vernice. La verniciatrice preleva la vernice da un piccolo serbatoio giornaliero posto a lato della macchina, che alimenta i rulli. L’operatore di linea mantiene il serbatoio giornaliero al livello di lavoro pompandovi vernice dal fusto. Alcuni stabilimenti automatizzano questa operazione. Tuttavia, se il serbatoio giornaliero richiede altra vernice e il fusto è vuoto, la verniciatrice rimane senza vernice.
Risultato: se la vernice è presente su una riserva, è probabile che sia presente anche sulle altre. La vernice sulle riserve provoca rulli di saldatura bruciati e rottura del filo di saldatura.
In che modo l’IS610 aiuta nell’ispezione delle riserve?
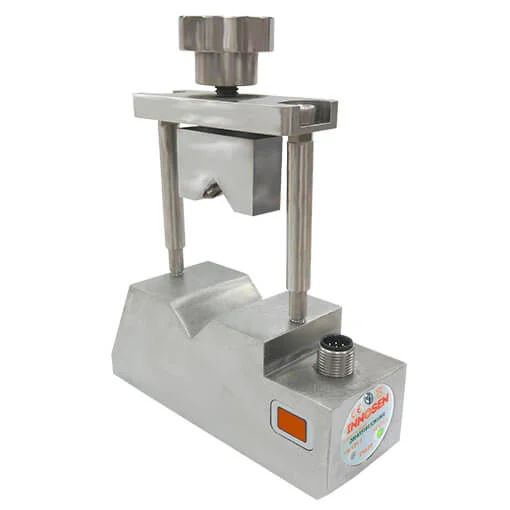
Il Sensore d’ispezione della riserva IS610 rileva la vernice e altri contaminanti sulle riserve dei fogli prima che possano danneggiare le apparecchiature, causare fermi prolungati, ridurre la produttività, rompere il filo di saldatura, bruciare i rulli di saldatura o peggiorare la qualità della saldatura.
Su un foglio tipico con quattro riserve, un solo sensore rileva fino all’80 % dei difetti, dalla verniciatura alla cottura, secondo i riscontri dei clienti, proteggendo la saldatrice da danni e fermi macchina.
Come rileva l’IS610 i difetti delle riserve?
L’IS610 si monta sulla cesoia, sopra il foglio e il più vicino possibile al rullo di taglio. Ispeziona una striscia larga circa 3 mm al centro della riserva e invia alla cesoia un impulso di uscita buono/scarto. Il tempo di risposta è di 4 millisecondi o inferiore. Rileva la vernice a partire da 2 g/m² e scarta i difetti a partire da 2 mm di lunghezza, a seconda della vernice, della velocità di linea e di altri fattori. Essendo autoapprendente e autocalibrante, l’operatore non deve ricalibrarlo tra un lavoro e l’altro e non richiede alcun controller esterno.
Quali riserve può ispezionare l’IS610?
Innosen ha testato l’IS610 solo sulle riserve interne del foglio. Le riserve esterne ricevono il primo urto dalle battute laterali quando il foglio entra nel rullo di taglio e sono quindi più soggette a vibrazioni e oscillazioni. Con barattoli più grandi, un foglio ha meno riserve interne. In questo caso è comunque possibile installare sensori sulle riserve esterne per ispezionare ogni riserva, ma Innosen non può garantirne un funzionamento affidabile.
Caratteristiche principali dell’IS610
- Sensore ad autoapprendimento e autocalibrazione
- Strumento di allineamento a clip per un allineamento del sensore rapido e semplice
- Alloggiamento Easy Fit progettato per essere posizionato molto vicino alle lame di taglio
- Segnale heartbeat che conferma che il sensore è ancora in funzione
- Funziona con vernici trasparenti e rileva le impronte digitali
- Periodo dell’impulso di uscita configurabile per adattarsi ai requisiti di temporizzazione dell’ingresso della cesoia
- Kit di montaggio speciale per un’installazione e una regolazione semplici, in grado di sostenere più sensori
- Alloggiamento in acciaio inossidabile, resistente a urti, vibrazioni e umidità
- Si adatta a qualsiasi velocità di linea
Proteggi la tua saldatrice con l’IS610
Rileva vernice e contaminazioni sulle riserve prima che raggiungano la saldatrice.
Domande frequenti sull’ispezione delle riserve
Che cos’è l’ispezione delle riserve nella produzione di barattoli?
L’ispezione delle riserve controlla le strisce non verniciate di un foglio verniciato per rilevare vernice, contaminazione e disallineamento. La saldatrice unisce il corpo del barattolo lungo queste strisce, quindi il controllo avviene prima del taglio e della saldatura.
Che cosa contamina le riserve dei fogli?
I contaminanti più comuni sono spruzzi di vernice e d’acqua, impronte digitali, polvere, grasso proveniente dalle apparecchiature, catrame che cade dai forni di cottura e ruggine sulla banda stagnata esposta a condizioni atmosferiche avverse.
Cosa succede se la vernice finisce sulla riserva di saldatura?
La vernice sulla riserva provoca rulli di saldatura bruciati, rottura del filo di saldatura e saldature difettose. Di conseguenza, i barattoli possono perdere.
Che cosa causa le sbavature sulle riserve dei fogli?
Le sbavature si formano quando la vernice si estende sulla riserva, di solito perché nessuno ha pulito le scanalature dei rulli o perché la vernice è troppo viscosa (troppo fredda o con un residuo secco troppo elevato).
L’IS610 può rilevare la vernice trasparente?
Sì. L’IS610 rileva qualsiasi tipo di vernice sulla riserva, comprese le vernici trasparenti e incolori. Rileva anche grasso, olio, ruggine e macchie d’acqua.
Dove si installa l’IS610?
Sulla cesoia, sopra il foglio e il più vicino possibile al rullo di taglio. Un kit di montaggio può alloggiare più sensori, così è possibile ispezionare più riserve.
Di quanti sensori IS610 ho bisogno?
Su un foglio tipico con quattro riserve, un solo sensore IS610 rileva fino all’80 % dei difetti, dalla verniciatura alla cottura, secondo i riscontri dei clienti. È possibile aggiungere altri sensori; tuttavia Innosen ha testato l’IS610 solo sulle riserve interne.