L’absence de vernis désigne toute zone d’une feuille vernie qui sort de la vernisseuse sans le vernis qu’elle devrait porter. Sur une ligne de vernissage de feuilles, elle a trois causes courantes : les feuilles partiellement superposées, le manque de vernis et la contamination dans la machine de vernissage. Chaque cause laisse une trace différente sur la feuille ; le nombre de détecteurs d’absence de vernis IS651 nécessaires, et leur emplacement, dépend donc des causes contre lesquelles vous voulez vous protéger.
L’essentiel sur l’absence de vernis
- Une feuille sans vernis ressemble à toutes les autres feuilles de la pile. Les dégâts apparaissent plus tard : corrosion de la boîte, outillage de presse émoussé, capsules couronnes non étanches et réclamations clients.
- Les feuilles partiellement superposées laissent une bande non vernie sur toute la largeur. Un seul capteur les détecte.
- Le manque de vernis laisse une bande non vernie le long du bord gauche ou droit. Deux capteurs, un par bord, couvrent les deux côtés.
- La contamination laisse une zone non vernie d’environ 200 mm de large, n’importe où sur la feuille. Couvrir une feuille de 1 200 mm demande environ six capteurs.
- Commencez avec un capteur, comptez ce qu’il détecte et n’en ajoutez que si vos propres données qualité montrent que c’est nécessaire.
Pourquoi l’absence de vernis est-elle un problème ?
Une feuille sans vernis n’a pas l’air défectueuse. Le problème apparaît plus loin dans le procédé, là où il coûte plus cher à contenir :
- Corrosion. Le vernis intérieur est la barrière entre le produit et le métal nu de la boîte. Là où il manque, le produit attaque le métal exposé, parfois longtemps après que la boîte a quitté l’usine.
- Endommagement de l’outillage. Sur les presses DRD et d’emboutissage profond, un flan non verni peut émousser l’outillage de la presse.
- Fermetures non étanches. Sur les presses à capsules couronnes, la feuille de base doit être vernie pour que le joint d’étanchéité adhère à la capsule.
- Coût. Chacun de ces problèmes se traduit par des produits altérés, des arrêts imprévus ou des réclamations clients.
Comme une seule feuille vernie donne de nombreux corps de boîte, une seule feuille qui quitte la vernisseuse sans contrôle produit tout un lot de défauts, et non un seul.
Quelles sont les trois causes de l’absence de vernis ?
La trace sur la feuille révèle la cause, et la cause détermine le nombre de détecteurs nécessaires et leur emplacement.
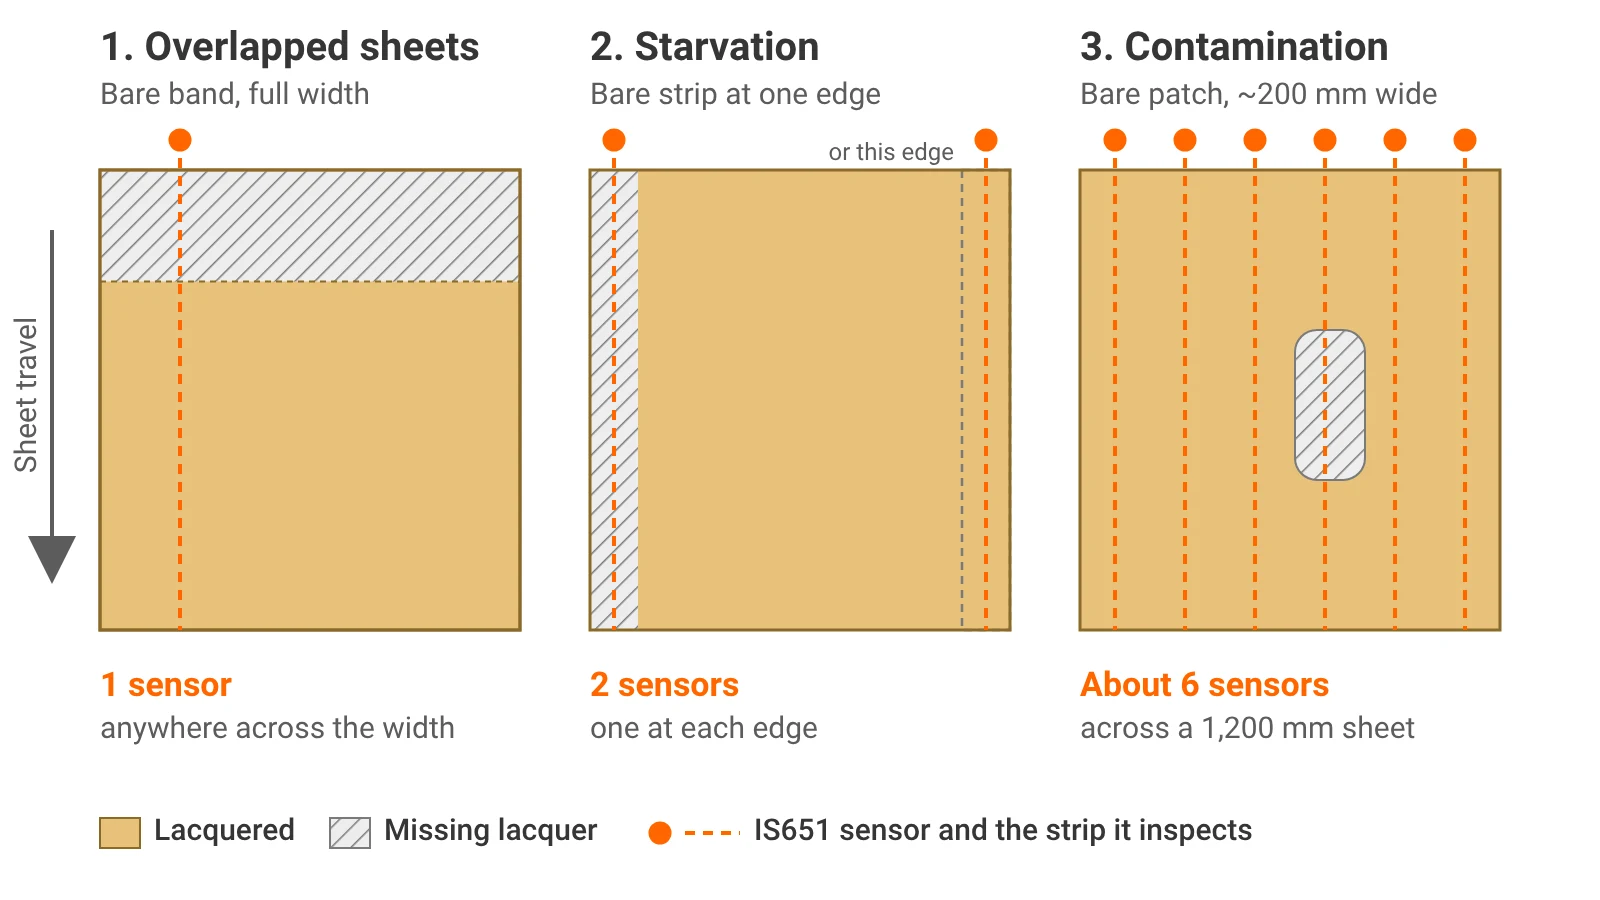
| Cause | Ce que l’on voit sur la feuille | Capteurs IS651 nécessaires |
|---|---|---|
| Feuilles partiellement superposées | Une bande non vernie sur toute la largeur, là où une feuille a masqué l’autre | 1 |
| Manque de vernis | Une bande non vernie le long du bord gauche ou droit ; impossible de prévoir lequel | 2, un par bord |
| Contamination | Une zone non vernie d’environ 200 mm de large, n’importe où sur la feuille | Environ 6 sur une feuille de 1 200 mm |
1. Feuilles partiellement superposées
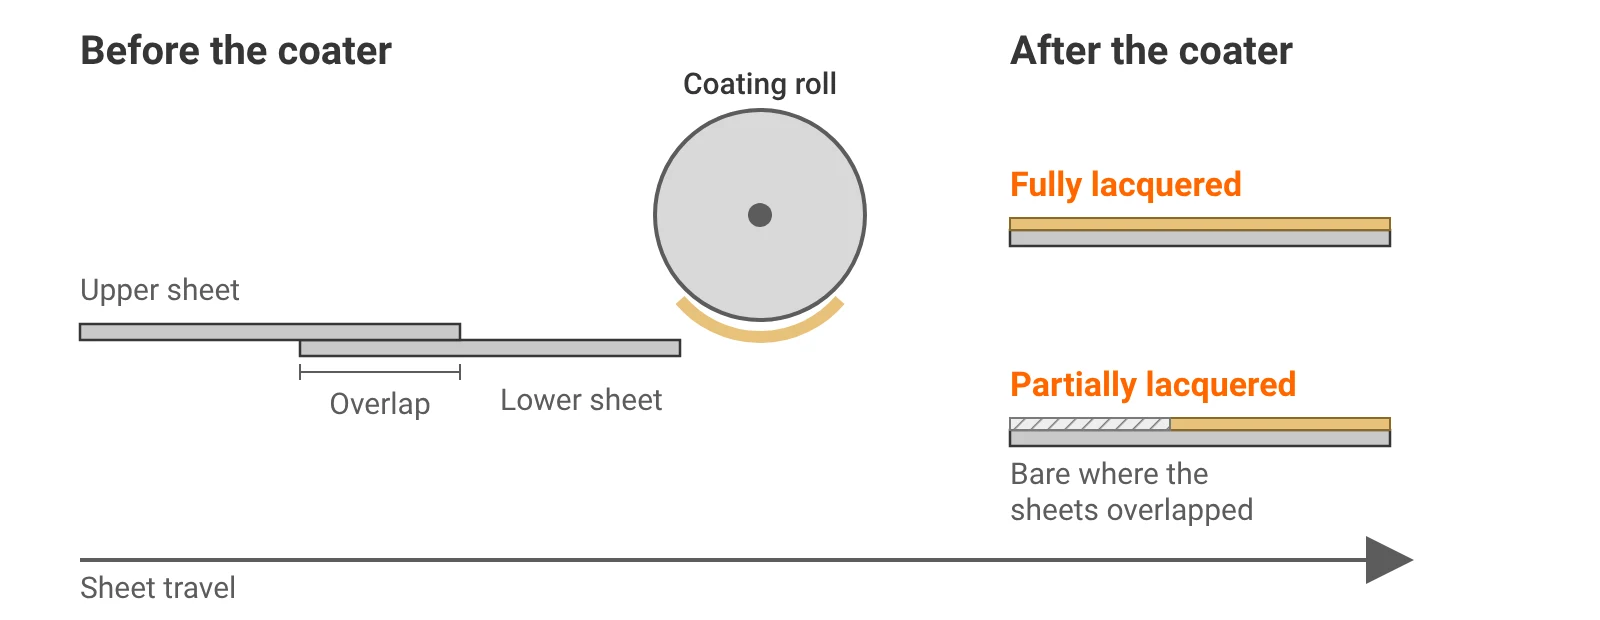
Lorsque deux feuilles entrent dans la vernisseuse en se chevauchant partiellement, le rouleau d’application vernit entièrement la feuille supérieure, mais la partie masquée de la feuille inférieure ne reçoit pas de vernis. Les feuilles se séparent ensuite, et la feuille inférieure porte une bande non vernie sur toute sa largeur.
Comme la bande s’étend sur toute la largeur de la feuille, un seul détecteur la repère, quelle que soit sa position sur la largeur de la feuille.
2. Manque de vernis
Le manque de vernis se produit lorsque le bac journalier n’est pas complété ou rempli à temps et que la vernisseuse manque de vernis. Le vernis fait défaut d’abord sur les bords de la feuille, laissant une bande non vernie le long d’un côté.
On ne peut pas prévoir si ce sera le bord gauche ou le bord droit ; une protection complète demande donc deux détecteurs, un pour chaque bord.
3. Contamination
La contamination est la cause la moins fréquente. Une étiquette ou un chiffon de nettoyage traverse la machine de vernissage et empêche le vernis d’atteindre une partie de la feuille. Une étiquette abîme généralement une seule feuille. Un chiffon peut marquer le rouleau d’application, et les feuilles sortent alors les unes après les autres avec le même défaut, ce qui entraîne des feuilles mises au rebut et des arrêts de production.
Un défaut de contamination mesure généralement environ 200 mm de large et peut se situer n’importe où sur la largeur de la feuille ; couvrir une feuille de 1 200 mm demande donc environ six détecteurs.
Combien de détecteurs d’absence de vernis vous faut-il ?
Chaque IS651 contrôle une bande d’environ 15 mm de large dans le sens de la longueur de la feuille. Couvrir une feuille de 1 000 mm d’un bord à l’autre demanderait environ 67 capteurs, ce qui n’est pas une façon économique de résoudre le problème.
Il est préférable de partir de vos propres données qualité : quels défauts surviennent, à quelle fréquence et combien de capteurs il faut pour en détecter la majorité. Pour la plupart des fabricants de boîtes, le point de départ est un seul capteur monté à environ 100 mm du bord de la feuille la plus étroite qu’ils produisent. Il détecte :
- Pratiquement toutes les feuilles partiellement superposées
- Le manque de vernis sur le bord qu’il surveille
- Une partie des défauts dus à la contamination
Faites-le tourner et comptez ce qu’il détecte. Si davantage de défauts passent encore que vous ne pouvez vous le permettre, ajoutez un second capteur sur le bord opposé, puis d’autres sur la largeur. Contactez Innosen pour définir l’emplacement des capteurs en fonction de vos formats de feuilles et de votre ligne.
Où installer un détecteur d’absence de vernis ?
Le détecteur d’absence de vernis IS651 contrôle chaque feuille à la cadence de la ligne, jusqu’à 1 200 feuilles par minute avec un temps de réponse de 3 millisecondes, et émet un signal de rejet lorsqu’il détecte une absence de vernis. Il s’installe :
- Lignes de vernissage : en sortie de vernisseuse ou en sortie du four wicket, là où un défaut coûte le moins cher à contenir.
- Presses DRD et d’emboutissage profond : à l’entrée de la presse.
- Cisailles : sur la première table de travail.
Il détecte les vernis blancs, colorés et incolores, jusqu’à un grammage minimal de vernis de 2 g/m² selon le vernis. Il se calibre seul et réapprend après chaque changement de vernis ; les opérateurs n’ont donc aucun réglage à effectuer.
Solutions recommandées
- Détecteur d’absence de vernis IS651 – détecte les feuilles non vernies et partiellement vernies à la cadence de la ligne, y compris les vernis incolores.
- Détecteur d’absence de vernis sur la soudure IS670 – contrôle la bande de vernis sur la soudure latérale des corps de boîtes 3 pièces.
Quels défauts d’absence de vernis atteignent votre presse ?
Commencez avec un IS651 et laissez vos propres données qualité décider s’il vous en faut davantage.
FAQ sur l’absence de vernis
Quelles sont les causes de l’absence de vernis sur les feuilles vernies ?
Il existe trois causes courantes : des feuilles partiellement superposées entrant dans la vernisseuse, le manque de vernis lorsque le bac journalier n’est pas rempli à temps, et la contamination, par exemple une étiquette ou un chiffon qui traverse la machine de vernissage.
Qu’est-ce que le manque de vernis ?
Le manque de vernis survient lorsque la vernisseuse manque de vernis, généralement parce que le bac journalier n’a pas été complété à temps. Le vernis fait défaut d’abord sur les bords, laissant une bande non vernie le long du bord gauche ou droit de la feuille.
Combien de détecteurs d’absence de vernis me faut-il ?
Un IS651 détecte pratiquement toutes les feuilles partiellement superposées. Deux, un sur chaque bord, couvrent le manque de vernis d’un côté comme de l’autre. Détecter la contamination n’importe où sur une feuille de 1 200 mm en demande environ six. La plupart des fabricants de boîtes commencent avec un capteur et laissent leurs données qualité décider.
Quelle est la largeur de la bande contrôlée par un IS651 ?
Chaque IS651 contrôle une bande d’environ 15 mm de large dans le sens de la longueur de la feuille.
Où installer un détecteur d’absence de vernis ?
Sur les lignes de vernissage, en sortie de vernisseuse ou en sortie du four wicket. Sur les presses DRD et d’emboutissage profond, à l’entrée de la presse. Sur les cisailles, sur la première table de travail.
L’IS651 détecte-t-il le vernis incolore ?
Oui. L’IS651 détecte les vernis blancs, colorés et totalement incolores, jusqu’à un grammage minimal de vernis de 2 g/m² selon le vernis.
Quelle est la différence entre l’IS651 et l’IS670 ?
L’IS651 contrôle la couverture de vernis sur les feuilles vernies. L’IS670 contrôle la bande de vernis sur la soudure latérale des corps de boîtes 3 pièces.